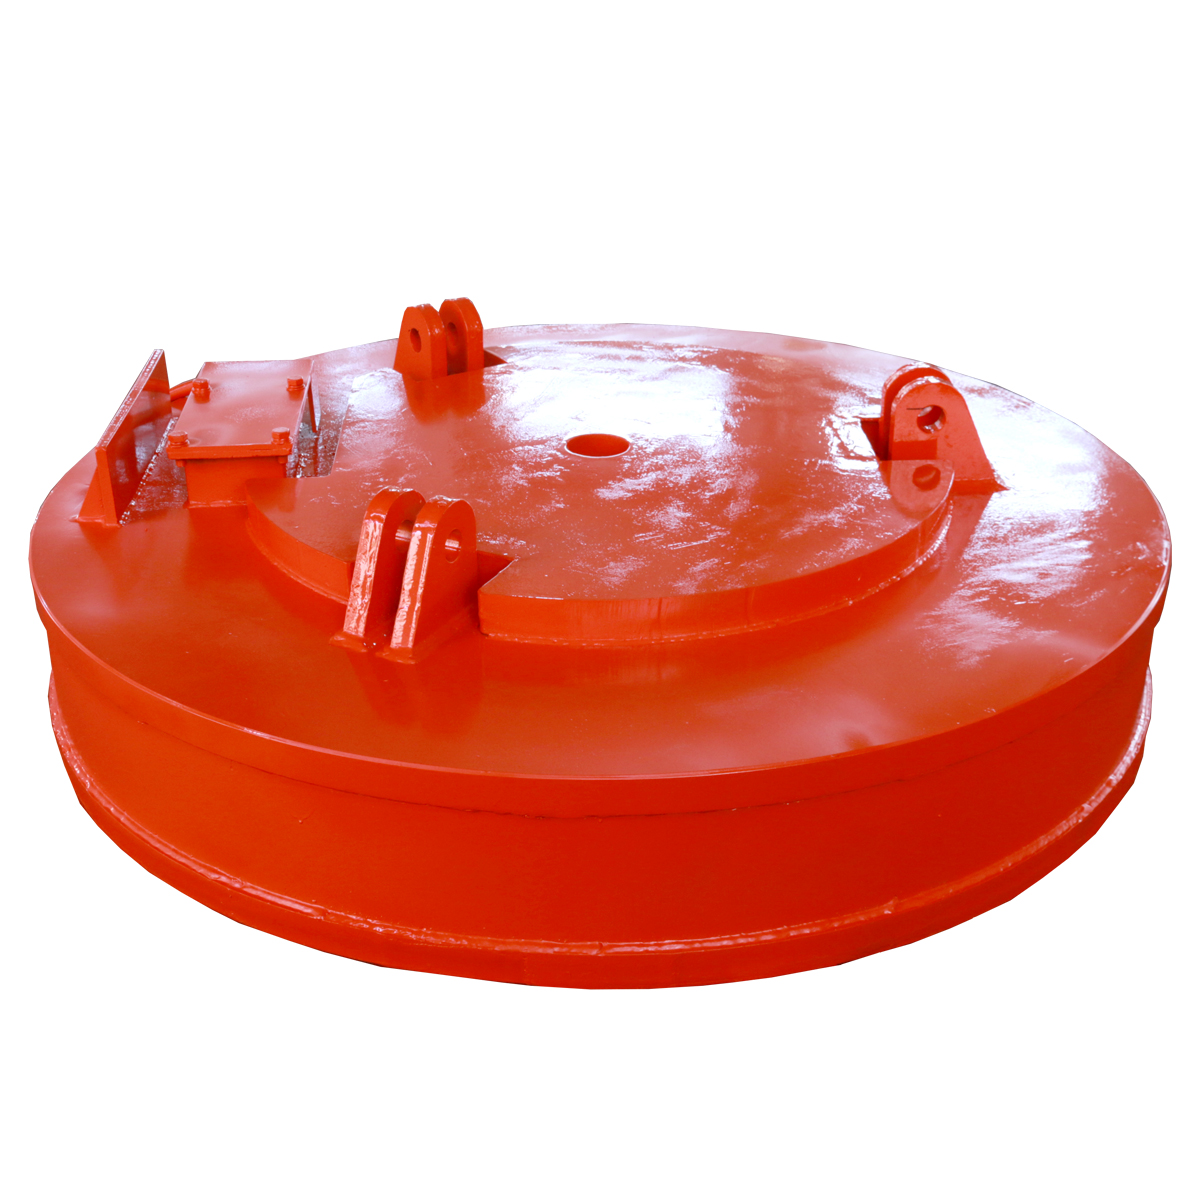
La sélection du mauvais appareil de levage ne provoque pas seulement des goulots d'étranglement dans le flux de travail. Cela introduit de graves responsabilités en matière de sécurité et de graves risques de dommages matériels à votre installation. Une charge abandonnée arrête immédiatement la production. Cela met également gravement en danger votre personnel dans l’atelier. Les cotes de capacité indiquées sur les fiches techniques supposent souvent des conditions idéales. Ils calculent la puissance de levage sur la base de plaques d'acier parfaitement plates, propres et incroyablement épaisses. Cependant, les environnements industriels réels correspondent rarement à ces scénarios de laboratoire vierges. Les opérateurs manipulent des matériaux rouillés, des surfaces inégales et des alimentations électriques fluctuantes. Nous avons conçu ce guide pour fournir un cadre d’évaluation strictement objectif. Vous apprendrez à analyser correctement les spécifications des électroaimants de levage pour en vérifier la conformité et les performances. Nous vous aiderons également à éviter les erreurs de dimensionnement courantes et à sélectionner un partenaire fiable pour vos opérations de manutention.
Points clés à retenir
La capacité de levage maximale d"un aimant est fortement dictée par l"épaisseur du matériau, l"état de la surface et la composition de l"alliage, et pas seulement par sa charge de travail sûre (SWL) indiquée.
L"évaluation du cycle de service et de la gestion thermique est essentielle ; les électro-aimants perdent leur force de levage à mesure que les températures de fonctionnement augmentent.
Les éventualités en cas de panne de courant (par exemple, les systèmes de batterie de secours) sont des exigences de sécurité obligatoires pour les élévateurs électromagnétiques.
L"approvisionnement en électro-aimant de levage industriel de haute qualité nécessite de vérifier la conformité du fournisseur aux normes de sécurité régionales (telles que ASME B30.20 ou CE) et à leurs protocoles de tests.
1. Définir votre référence de manutention (les variables de charge)
Les acheteurs doivent documenter les caractéristiques exactes de charge avant de parcourir les catalogues de produits. Le levage magnétique repose sur la physique fondamentale. Vous devez comprendre comment votre matériau interagit magnétiquement pour garantir des opérations sûres. Nous recommandons de suivre un processus d’évaluation structuré.
Mesurez l"épaisseur minimale et maximale de vos matériaux cibles.
Évaluez la finition de surface typique et documentez tout revêtement ou rouille.
Identifiez les alliages d’acier exacts traités dans votre installation.
Déterminez l’empreinte physique et la forme de vos charges les plus lourdes.
Épaisseur et rigidité du matériau
Vous devez tenir compte de « l"effet de pelage » lorsque vous soulevez des plaques fines et flexibles. L"acier fin se plie sous son propre poids lors d"un levage. Cette flexion détache la plaque de la face plate de l’aimant. Cela réduit considérablement la puissance de maintien et provoque des chutes dangereuses. Les plaques flexibles minces nécessitent plusieurs aimants plus petits montés sur un palonnier plutôt que sur une grande unité. De plus, les aimants ont une épaisseur minimale stricte. Si vous soulevez un matériau plus fin que ce seuil, le champ magnétique traverse directement l’acier. Vous n’obtiendrez jamais une force de maintien complète sur des matériaux minces.
État de la surface et espaces d’air
Le flux magnétique nécessite une connexion parfaitement affleurante pour atteindre une capacité maximale. La rouille, les calamines épaisses, la peinture épaisse ou les surfaces rugueuses créent des « entrefers » microscopiques. Ces espaces séparent la face de l’aimant de l’acier nu. Même un écart de quelques millimètres seulement dégrade le flux magnétique de manière exponentielle. Cela diminue considérablement votre pouvoir de rétention. Vous devez réduire considérablement la capacité de votre équipement si vous manipulez régulièrement des matériaux rugueux ou rouillés.
Composition du matériau
L"attraction magnétique varie considérablement selon l"alliage. L"acier à faible teneur en carbone (communément appelé acier doux) offre une capacité magnétique de 100 %. Il conduit parfaitement les champs magnétiques. À l’inverse, les aciers à haute teneur en carbone, la fonte ou les alliages de métaux exotiques ont de mauvais résultats. Ils résistent à la pénétration magnétique. La manipulation de la fonte peut réduire l"attraction magnétique jusqu"à 50 %. Certains aciers inoxydables (comme les séries 304 ou 316) sont totalement amagnétiques. Vous devez ajuster vos calculs de capacité en fonction de la métallurgie de vos matériaux spécifique.
Forme de charge et zone de contact
Les plaques d"acier plates offrent une surface de contact maximale. Ils utilisent toute la surface du pôle magnétique. L"acier rond, comme les tuyaux ou les barres pleines, ne touche la face que le long d"une seule ligne tangente étroite. La ferraille irrégulière offre des points de contact imprévisibles et dispersés. Vous avez besoin de différentes conceptions de pôles magnétiques pour chaque forme distincte. Les conceptions bipolaires gèrent les charges rondes en toute sécurité. Les conceptions plates en champ profond traitent les déchets irréguliers.
2. Spécifications critiques de l’électro-aimant de levage à évaluer
Vous devez examiner minutieusement les spécifications techniques lors de l’examen des devis. Une mauvaise interprétation de ces chiffres conduit à des décisions d’achat dangereuses.
Charge de travail sûre (SWL) par rapport à la force de rupture
Vous devez comprendre la différence critique entre ces deux mesures. La charge de travail sûre (SWL) définit la capacité opérationnelle quotidienne maximale. La force de rupture mesure la traction mécanique maximale absolue requise pour arracher une charge de la face. Les pratiques standard de sécurité industrielle imposent un facteur de sécurité strict. La force de décollement doit être deux à trois fois supérieure à la SWL. Nous appelons cela une marge de sécurité de 2 : 1 ou 3 : 1. Ce tampon protège les opérateurs contre les changements de charge soudains ou les fluctuations de puissance inattendues.
Évaluation du cycle de service
Le fonctionnement continu chauffe rapidement les bobines de cuivre internes. Les fabricants expriment les cycles de service sous forme de pourcentages, par exemple 50 % ou 75 %. Un cycle de service de 75 % signifie que vous pouvez mettre l"équipement sous tension pendant 75 % d"un cycle de temps donné. Il doit refroidir pour les 25 % restants. Les normes industrielles utilisent généralement un bloc de cycle de 10 minutes. Les opérations à grand volume nécessitent des cycles de service plus élevés. Si les opérateurs dépassent cette valeur nominale, les serpentins internes surchauffent et grillent de façon permanente.
Capacités thermiques
La chaleur est le principal ennemi du magnétisme. À mesure que la température interne de la bobine augmente, la résistance électrique augmente simultanément. Cela limite le flux de courant et dégrade votre force de levage sur une longue période de travail. Les applications haute fréquence exigent une gestion thermique supérieure. Vous devriez toujours rechercher des indices d’isolation de classe H. Ce niveau d"isolation spécifique protège les bobines de cuivre contre les températures de fonctionnement internes extrêmes.
Consommation d"énergie et tension
Les systèmes électromagnétiques nécessitent une infrastructure électrique spécifique. Ils fonctionnent entièrement au courant continu (DC). Votre installation fonctionne probablement au courant alternatif (AC). Vous aurez besoin de redresseurs spécialisés pour convertir cette source d’énergie. Vous devez également installer des panneaux de contrôle dédiés. Vérifiez toujours la capacité actuelle de votre panneau électrique avant de finaliser tout achat.
Tableau de répartition des spécifications techniques
Métrique de spécification
Gamme idéale/référence
Impact opérationnel
Facteur de sécurité (échappée vs SWL)
Rapport 2:1 ou 3:1
Empêche les chutes de charge lors des mouvements brusques de la grue.
Évaluation du cycle de service
60% à 75% pour un usage intensif
Dicte la durée pendant laquelle l’unité peut fonctionner en continu sans surchauffe.
Classe d"isolation
Classe H (limite de 180°C)
Empêche les courts-circuits internes de la bobine lors des changements de vitesse longs et intenses.
Tension de fonctionnement
220 V CC (industriel standard)
Détermine l’infrastructure requise du redresseur et du panneau de commande.
3. Cas d"utilisation spécifiques à l"application et gains d"efficacité
Vous devez évaluer l’équipement potentiel en fonction de scénarios opérationnels de bas de gamme. Les conceptions à usage général excellent rarement dans les tâches industrielles hautement spécialisées.
Intégration de découpe de plaques d"acier
Le chargement de tables de découpe plasma ou laser CNC nécessite une extrême précision. Vous avez besoin de capacités de levage sélectives. Les opérateurs doivent ramasser exactement une plaque à la fois dans une pile empilée. Un électro-aimant de levage standard s'avère généralement trop puissant. Il saisit involontairement deux ou trois feuilles à la fois. Les contrôleurs de tension variable spécialisés résolvent parfaitement ce problème. Ils permettent aux opérateurs de réduire légèrement le champ magnétique initial. Le système soulève uniquement la plaque supérieure en toute sécurité. Ce contrôle précis améliore considérablement le débit de coupe quotidien.
Parc à ferraille et manutention en vrac
La manipulation des déchets implique des abus mécaniques extrêmes. Vous soulevez constamment des charges lâches, irrégulières et totalement imprévisibles. Cet environnement nécessite une conception hautement spécialisée. L’équipement nécessite une pénétration profonde du champ magnétique pour saisir efficacement les déchets non compactés et en vrac. Il lui faut également des coques extérieures robustes. La résistance élevée aux chocs protège les bobines internes des fortes collisions contre les wagons ou les camions-bennes. Un boîtier robuste en acier moulé assure la longévité dans ces environnements extérieurs brutaux.
Manutention des billettes et des dalles
Les aciéries traitent les matériaux directement issus du processus de coulée continue. Ces billettes et brames d’acier restent incroyablement chaudes. Les unités standard échouent ici instantanément car la chaleur extrême détruit les champs magnétiques. Vous avez besoin de variantes spécifiques à haute température. Les ingénieurs conçoivent ces modèles à l’aide de barrières thermiques spécialisées. Ils intègrent des plaques à double fond et des ailettes dissipant la chaleur. Ces caractéristiques détournent la chaleur rayonnante. Ils maintiennent l’intégrité structurelle et magnétique lors de la manipulation continue de l’acier à haute température.
4. Erreurs courantes de dimensionnement et risques de sécurité à éviter
Nous abordons le dimensionnement des équipements sous un angle strict d’aversion au risque. Les erreurs d’achat coûtent beaucoup d’argent aux entreprises et provoquent de graves accidents industriels.
Ignorer les protocoles de panne de courant
L’alimentation électrique tombe occasionnellement en panne dans n’importe quelle installation. Si vous utilisez des systèmes standards, ils lâchent immédiatement les charges suspendues en cas de coupure de courant. Cela crée un risque mortel pour votre personnel. Vous devez intégrer des systèmes de batterie de secours (BBS). Ces systèmes sont une nécessité absolue en matière de sécurité.
Les unités BBS prennent automatiquement en charge la fourniture d"énergie quelques millisecondes après une panne.
Ils maintiennent la charge suspendue en toute sécurité pendant une période de temps prescrite.
Cette période de sécurité dure généralement de 15 à 20 minutes.
Cela donne aux grutiers suffisamment de temps pour abaisser la charge ou évacuer le personnel de la zone dangereuse en toute sécurité.
Surdimensionner l"aimant
Acheter la plus grande option possible semble être une stratégie sûre. En pratique, c’est en fait assez dangereux. Si vous achetez un appareil dimensionné pour des blocs lourds mais que vous l’utilisez sur des matériaux minces, le champ magnétique puissant pénètre trop profondément. Vous ramasserez involontairement plusieurs morceaux d’acier mince dans une pile. Si la pièce inférieure se détache dans les airs, elle tombe de manière imprévisible. Faites toujours correspondre la profondeur de pénétration magnétique de votre équipement à l"épaisseur exacte de votre matériau.
Négliger la gestion des câbles
Les câbles d’alimentation constituent l’élément vital de votre système de manutention. De mauvaises configurations d’enroulement de câble causent d’immenses problèmes. Le câble traîne sur le sol, s’emmêle constamment ou s’accroche aux poutres structurelles. Cette tension sévère entraîne la rupture des cordons d"alimentation. Un cordon coupé fait immédiatement tomber la charge sans avertissement. Nous considérons ce problème comme l’une des principales causes de pannes d’équipement catastrophiques. Vous devez investir dans des enrouleurs de câbles robustes à ressorts ou motorisés pour protéger vos lignes électriques.
5. Comment contrôler un fournisseur d"électro-aimants de levage
Vous devez adopter une approche sceptique et fondée sur des preuves lors de l’évaluation des fabricants. Traitez leurs réclamations avec soin jusqu"à ce qu"ils fournissent une documentation solide.
Certifications et normes
Vous devez exiger une preuve vérifiable de conformité en matière de sécurité avant d’émettre des bons de commande. Les normes d'ingénierie régionales dictent des règles de fabrication strictes. Aux États-Unis, recherchez la conformité ASME B30.20 et BTH-1. Sur les marchés européens, exigez la certification EN 13155. Un fournisseur réputé d’électro-aimants de levage fournit facilement ces certificats de conformité. Ils intègrent ces normes directement dans leurs processus d’ingénierie.
Documentation sur les tests de preuve
N’acceptez jamais les tableaux de capacité théoriques à leur valeur nominale. Le fabricant doit tester physiquement le produit fini. Ils doivent fournir un certificat de test individuel pour votre numéro de série spécifique. Ce document vital montre la force de rupture exacte qu"ils ont enregistrée avant l"expédition. Cela prouve que l"équipement répond physiquement à ses facteurs de sécurité déclarés sous charge.
Capacités de service et de rembobinage
Recherchez des partenaires qui offrent une assistance après-vente complète. Les composants industriels finissent par s’user après des années d’utilisation intensive. Un fabricant produisant un électro-aimant de levage industriel de haute qualité exploitera un centre de service interne. Ils doivent fournir des services complets de réparation, de rembobinage de bobines de cuivre et de réétalonnage. Avoir une ligne directe avec les ingénieurs d'origine prolonge considérablement la durée de vie de votre équipement.
Conditions de garantie transparentes
Examinez les petits caractères de chaque document de garantie. Les garanties contiennent souvent des clauses cachées. Évaluez exactement ce qu’ils excluent. Couvrent-ils les dommages causés par les impacts des grutiers brutaux ? Est-ce qu’ils couvrent uniquement les pannes électriques dues à des défauts de fabrication ? Des conditions de garantie claires et simples indiquent un fabricant confiant. Des termes vagues précèdent généralement les réclamations refusées.
Conclusion
Choisir le bon équipement nécessite une équation précise. Vous devez équilibrer l’épaisseur du matériau, les cycles d’utilisation requis, les facteurs de sécurité stricts et la crédibilité du fournisseur. Sauter l’une de ces étapes d’évaluation introduit un risque grave dans votre établissement.
Nous vous conseillons d’auditer immédiatement vos charges les plus difficiles. Documentez avec précision vos matériaux les plus lourds, les plus fins et les plus rugueux. Utilisez ces données pour créer un profil strict du « pire des cas ». Vous pouvez utiliser ce profil pour guider toutes les décisions d’achat futures.
Nous vous encourageons à contacter directement notre équipe d’ingénierie. Partagez vos dimensions de charge spécifiques et vos défis opérationnels. Nous fournirons une évaluation de sécurité personnalisée. Nous pouvons également vous envoyer une fiche technique détaillée adaptée spécifiquement aux demandes uniques de votre installation.
FAQ
Q : Combien de temps dure un électro-aimant de levage de haute qualité ?
R : La durée de vie dépend fortement des habitudes de l’opérateur et des routines de maintenance. Si les opérateurs respectent strictement le cycle de service désigné et évitent les impacts physiques graves, une unité bien construite peut durer 10 à 15 ans. La surchauffe est la principale cause de panne prématurée. Une surchauffe constante dégrade l’isolation interne du serpentin au fil du temps. Une fois cette isolation rompue, les bobines court-circuitent, nécessitant un rembobinage complet ou un remplacement total de l"unité.
Q : Un électro-aimant peut-il soulever plusieurs plaques d’acier à la fois ?
R : Oui, mais cela nécessite une extrême prudence opérationnelle. Les unités standard disposent d"une pénétration profonde du champ magnétique conçue pour les blocs solides et épais. Lors du levage de plaques empilées, le flux magnétique doit traverser de minuscules entrefers entre chaque feuille individuelle. La force de maintien s’affaiblit considérablement au bas de la pile. Le levage de piles sans bandes présente un risque grave pour la sécurité, car les plaques inférieures peuvent facilement glisser ou tomber à mi-levage.
Q : Quel entretien est requis pour les aimants de levage industriels ?
R : Les inspections visuelles quotidiennes restent essentielles. Vous devez inspecter les cordons d’alimentation pour déceler des coupures profondes et vérifier les enrouleurs de câbles pour un fonctionnement mécanique fluide. Vous devez également examiner la plaque inférieure pour déceler une usure inégale, car une face concave endommagée crée des entrefers dangereux. L"entretien mensuel doit inclure la vérification des redresseurs du panneau de commande. Chaque année, des techniciens qualifiés doivent effectuer des tests Megger sur les bobines électriques pour détecter les premiers signes de défaillance de l"isolation interne.
Zhongke Electric s'engage dans la R&D et fournit une solution complète pour la métallurgie électromagnétique, ainsi qu'un système de chauffage en ligne pour le laminage continu.