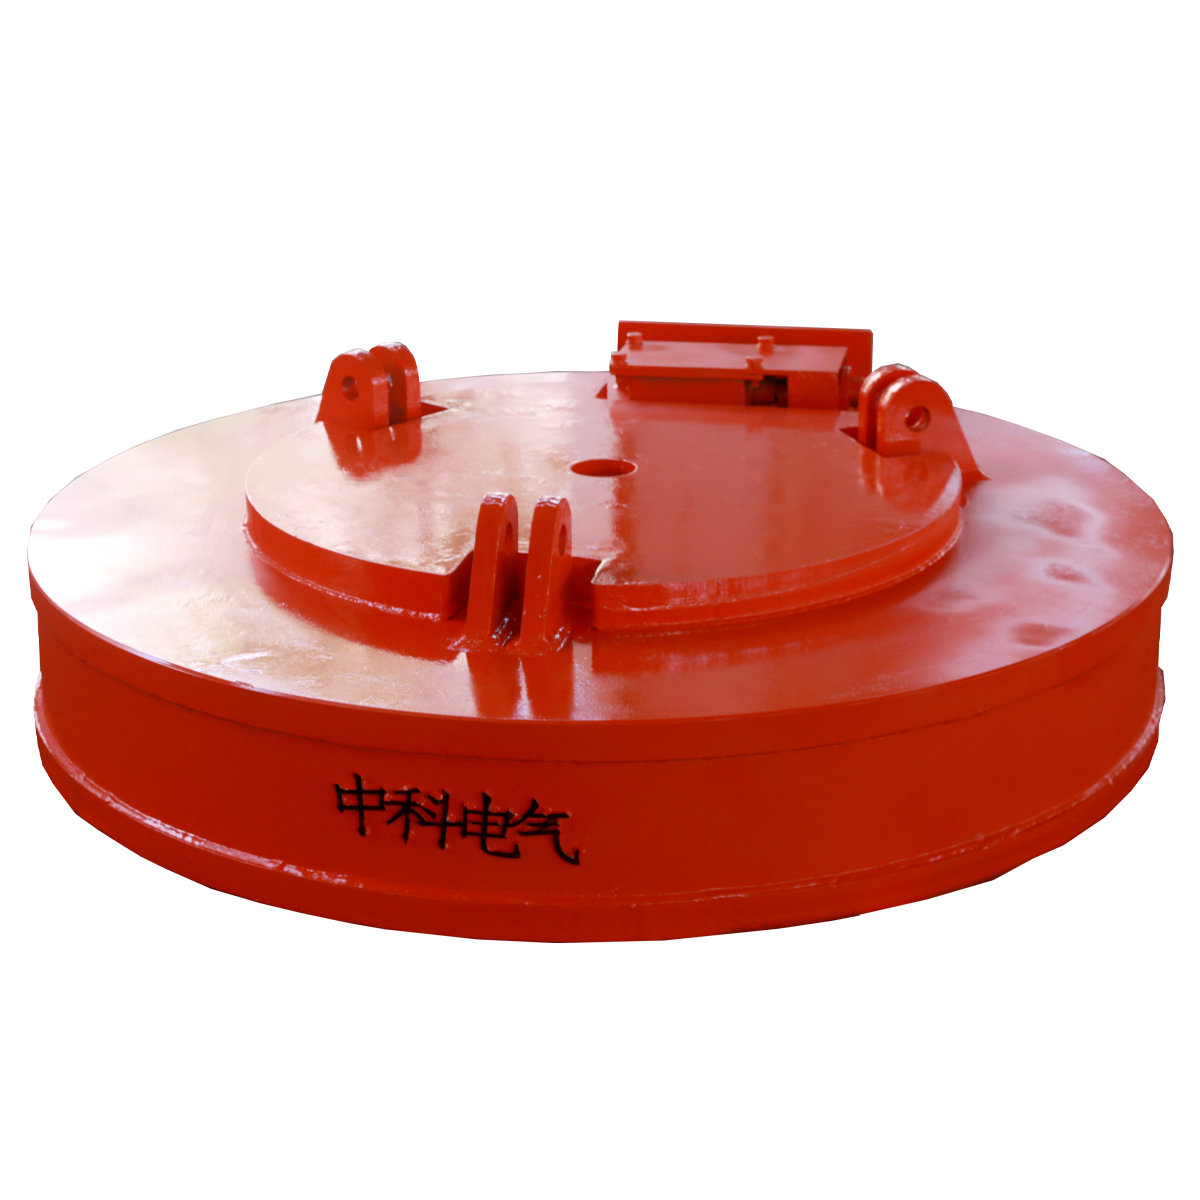
L"achat d"équipement de levage basé uniquement sur des valeurs nominales maximales théoriques crée souvent des risques cachés pour la sécurité. Ces hypothèses entraînent également de graves goulots d’étranglement opérationnels dans les environnements industriels. La plupart des installations supposent à tort qu"un aimant supportera son poids déclaré, quelles que soient les caractéristiques physiques de la charge. Cependant, la « capacité nominale » suppose généralement un acier parfaitement plat, propre, épais et à faible teneur en carbone. On trouve rarement ces conditions impeccables dans un atelier actif. Vous avez besoin d’un moyen pratique pour évaluer le comportement des différents métaux sous l’effet d’une force magnétique. Ces connaissances vous aident à éviter les chutes de charges dangereuses et les dommages inutiles aux équipements.
Cet article fournit aux équipes d’ingénierie et d’approvisionnement un cadre clair et exploitable. Vous apprendrez à traduire les variables des matières premières en exigences de levage précises et réelles. Nous explorerons comment la composition, l"épaisseur et les conditions de surface modifient de manière critique le pouvoir de rétention. En comprenant ces facteurs, vous pouvez prendre des décisions plus sûres et plus intelligentes en matière d’équipement.
Points clés à retenir
- La composition du matériau dicte directement la perméabilité magnétique ; les aciers à haute teneur en carbone et la fonte nécessitent un déclassement de capacité important.
- Le flux magnétique doit saturer complètement la charge ; soulever des matériaux en dessous de l’épaisseur minimale spécifiée réduit considérablement les charges de travail sûres.
- Les conditions de surface (rouille, tartre, peinture) et la géométrie de la charge créent des « entrefers » qui affaiblissent de manière exponentielle la force de maintien magnétique.
- La sélection d'un fournisseur de capacité d'aimant de levage nécessite de vérifier sa conformité à la norme ASME B30.20 et sa transparence concernant les tableaux de déclassement.
L"écart entre la capacité nominale et fonctionnelle de l"aimant de levage
Les ingénieurs sont souvent confrontés à une réalité frustrante lorsqu'ils déploient des élévateurs magnétiques dans l'atelier. Les chiffres sur la plaque signalétique de l'équipement correspondent rarement aux performances de levage réelles dans les opérations quotidiennes. Comprendre la véritable capacité des aimants de levage nécessite d’aller au-delà des chiffres marketing initiaux. Nous devons examiner de près en quoi les environnements de test diffèrent des usines de fabrication réelles.
L’erreur de la « condition idéale »
Les fabricants établissent les valeurs nominales dans des conditions de laboratoire hautement contrôlées. Ils testent ces appareils en utilisant de l’acier à faible teneur en carbone épais, plat et fortement usiné. Les éprouvettes standard utilisent souvent de l"acier de qualité St37 ou A36. Ces matériaux offrent une résistance pratiquement nulle aux lignes de flux magnétique. L"environnement du laboratoire est dépourvu de poussière, de rouille et de fluctuations de température. En réalité, votre atelier présente des matériaux variés, des formes irrégulières et des surfaces imparfaites. S"appuyer entièrement sur des mesures de conditions idéales garantit l"échec opérationnel.
Facteur de sécurité impératif
Parce que les conditions idéales existent rarement, l’industrie impose des marges de sécurité strictes. La norme acceptée pour les élévateurs magnétiques manipulant l"acier plat est un facteur de sécurité de 3 : 1. Pour des applications cylindriques ou brutes spécifiques, un facteur de 2:1 peut s"appliquer. Cela signifie qu"un aimant évalué à 1 000 kg doit théoriquement supporter 3 000 kg dans des conditions parfaites. Ce large tampon absorbe l’impact des écarts importants imprévus. Il protège les travailleurs lorsqu"une charge présente de la rouille inattendue ou des incohérences métallurgiques mineures.
Coût d’une erreur de calcul
Un mauvais calcul de ces variables entraîne de graves risques commerciaux. Le sous-dimensionnement de votre équipement entraîne des chutes de charge catastrophiques. Cela conduit directement à des violations de l"OSHA, à des pénalités de conformité et à de graves blessures des travailleurs. A l’inverse, le surdimensionnement de votre équipement crée différents problèmes. Vous gaspillez des dépenses en capital pour des aimants inutilement massifs. Ces unités surdimensionnées ajoutent un poids mort redondant à vos ponts roulants. Ce poids mort accélère l’usure des grues et ralentit les cycles de production quotidiens.
Comment la composition des matériaux dicte la perméabilité magnétique
Les métaux réagissent différemment aux champs magnétiques en fonction de leurs structures atomiques distinctes. Nous appelons cette réactivité « perméabilité magnétique ». Un matériau à haute perméabilité permet aux lignes de flux magnétique de le traverser sans effort. Lorsque la perméabilité diminue, l’aimant a du mal à établir un maintien sûr. Vous devez ajuster vos attentes en fonction des alliages spécifiques traités par votre installation.
Acier à faible teneur en carbone (la référence)
L"acier à faible teneur en carbone constitue la référence en matière de levage magnétique. Des matériaux comme l"acier doux offrent une perméabilité magnétique optimale. Parce qu’elles manquent d’éléments d’alliage restrictifs, les lignes de flux saturent facilement le métal. Lorsque vous soulevez de l’acier à faible teneur en carbone propre et épais, votre équipement fonctionne à 100 % de sa capacité fonctionnelle. Ce matériau constitue la base de référence pour tous les calculs de déclassement ultérieurs.
Aciers à haute teneur en carbone et alliés
À mesure que la teneur en carbone augmente, la perméabilité magnétique diminue. Les aciers à haute teneur en carbone et les alliages complexes contiennent des éléments non magnétiques. Des composants comme le carbone, le manganèse et le chrome limitent physiquement les lignes de flux magnétique. Ils créent une résistance interne qui affaiblit l’adhérence magnétique globale.
Réalité de mise en œuvre : lors de la manipulation d'aciers à haute teneur en carbone, vous devez activement réduire la capacité nominale de l'aimant. Selon l'alliage spécifique, ces métaux nécessitent généralement une réduction de capacité de 10 à 30 %. Ne pas appliquer ce multiplicateur de déclassement entraîne souvent un déplacement inattendu de la charge pendant le transport.
Fonte et métaux spécialisés
La fonte pose des défis uniques en matière de manipulation magnétique. Le métal présente une surface très poreuse et une structure métallurgique distincte. Les flocons de graphite contenus dans le fer perturbent gravement les champs magnétiques. Vous devez fortement déclasser votre équipement lorsque vous déplacez des composants moulés.
- Fonte : Attendez-vous à une réduction de capacité allant jusqu'à 50 %. La nature poreuse agit comme des millions d’entrefers microscopiques.
- Acier inoxydable série 400 : Cet acier inoxydable martensitique conserve certaines propriétés magnétiques. Vous pouvez le soulever, mais cela nécessite un déclassement important.
- Acier inoxydable série 300 : Ce métal austénitique est totalement non magnétique. Les élévateurs magnétiques ne peuvent en aucun cas déplacer l’acier inoxydable de la série 300.
Considérations sur la gestion des déchets
Les opérations de recyclage et de mise au rebut sont confrontées au défi matériel ultime. Lors de l'utilisation d'un aimant de levage de ferraille , les opérateurs sont confrontés à une extrême hétérogénéité des matériaux. Une seule charge peut contenir de l'acier doux, des outils à haute teneur en carbone et des blocs moteurs en fonte. La faible densité du matériau complique encore davantage le levage. Vous devez calculer la capacité en fonction des concentrations d'alliage les plus défavorables. Supposez toujours que la perméabilité magnétique est la plus faible possible lorsque vous déplacez des déchets mélangés.
Tableau de référence du déclassement des matériaux
| Type de matériau | Perméabilité magnétique | requise Déclassement de capacité |
| Acier doux/à faible teneur en carbone | Excellent | 0% (Fonctions à 100%) |
| Acier à haute teneur en carbone | Bien | 10% - 30% de réduction |
| Aciers alliés | Modéré à bon | 20% - 40% de réduction |
| Fonte | Pauvre | 40% - 50% de réduction |
| Série 400 en acier inoxydable | Très pauvre | 50 %+ de réduction |
| Série 300 en acier inoxydable | Aucun | Ne peut pas être soulevé magnétiquement |
Épaisseur de charge et saturation du flux magnétique
Même avec un acier parfait à faible teneur en carbone, la géométrie joue un rôle essentiel. L’épaisseur de la charge limite fondamentalement la force de levage qu’un aimant peut générer. L"énergie magnétique nécessite une masse métallique suffisante pour compléter son circuit. Si le métal manque de densité, le champ magnétique ne peut pas atteindre sa pleine saturation.
La règle de l"épaisseur minimale
Chaque aimant industriel spécifie une épaisseur minimale de matériau. Les lignes de flux d"un aimant doivent traverser entièrement la charge pour obtenir une tenue maximale. Le circuit magnétique part du pôle Nord, traverse la charge d’acier et retourne au pôle Sud. Les matériaux épais absorbent facilement ces lignes de flux. Ils contiennent entièrement l’énergie magnétique dans le métal, maximisant ainsi la force de maintien.
Risques liés aux matériaux légers
Si le matériau est trop fin, il ne peut pas absorber toute l’énergie magnétique. Les lignes de flux traversent complètement la fine feuille et s’échappent dans l’air ambiant. Nous appelons ce phénomène « fuite de flux ». Lorsque le flux s"échappe dans l"air, vous gaspillez une énergie magnétique précieuse. Cette fuite réduit considérablement la puissance de levage. Un aimant évalué à deux tonnes peut avoir du mal à soulever une feuille de 200 kg si cette feuille n"a qu"une épaisseur de 2 mm.
Effet peel-off
Les matériaux minces présentent des risques mécaniques ainsi que des limitations magnétiques. Les plaques d"acier grandes, fines et flexibles ont tendance à s"affaisser lorsqu"elles sont soulevées depuis le centre. Lorsque les bords s"inclinent vers le bas sous leur propre poids, ils créent un effet de levier contre l"aimant. Nous appelons cela l’effet peel-off. Cette flexion mécanique agit comme un pied de biche. Il éloigne littéralement l"acier de la face magnétique, brisant le joint magnétique et laissant tomber la charge.
Matrice de décision
Les acheteurs doivent effectuer un audit approfondi de leur inventaire. Vous ne pouvez pas dimensionner un aimant uniquement en fonction de votre charge la plus lourde. Vous devez auditer à la fois vos matériaux les plus lourds et les plus fins couramment soulevés. L’équipement idéal existe à l’intersection de ces deux extrêmes. Vous avez besoin de suffisamment de puissance pour soulever le bloc lourd, mais d"un champ magnétique suffisamment peu profond pour manipuler en toute sécurité les feuilles minces sans fuite de flux dangereuse.

Finition de surface, géométrie et pénalité « Espace d"air »
L"interface physique entre l"aimant et la charge détermine la sécurité de fonctionnement. Les champs magnétiques se dégradent incroyablement rapidement lorsqu’ils voyagent dans l’air ou dans des matériaux non magnétiques. Comprendre l"impact des conditions de surface sur votre ascenseur est crucial pour la sécurité de l"atelier.
Définir l"entrefer
En levage magnétique, un « entrefer » ne signifie pas seulement un espace vide. Nous définissons un entrefer comme toute barrière non magnétique positionnée entre la face de l"aimant et la charge en acier. Les espaces d"air industriels courants comprennent de lourdes couches de peinture, une rouille épaisse, du tartre, de la glace et de la poussière d"atelier. Même une feuille de papier agit comme une lame d"air. Ces barrières éloignent physiquement l’aimant du noyau en acier réactif.
Perte de capacité exponentielle
La relation entre les entrefers et la capacité de levage n’est pas linéaire. C"est exponentiel. Même les barrières microscopiques détruisent le pouvoir de rétention. Les bases d"ingénierie standard montrent qu"un simple entrefer de 0,5 mm peut réduire de moitié la force de maintien d"un aimant permanent standard. Si vous essayez de soulever une plaque très rouillée, vous ne générerez peut-être que 20 % de la capacité nominale. Vous devez nettoyer soigneusement les charges critiques avant de tenter de soulever des charges lourdes.
Rugosité de la surface
Les métaux non usinés créent naturellement leurs propres entrefers. Les pièces moulées brutes et non usinées ou les ferrailles fortement piquées présentent des pics élevés et des vallées profondes. L"aimant ne touche que les hauts sommets du métal. Les vallées profondes restent remplies d"air. Cela réduit considérablement la surface de contact effective. Lors du levage de matériaux bruts, les opérateurs doivent appliquer un déclassement de capacité important pour compenser cette perte de zone de contact.
Défis de géométrie
Les plaques plates offrent la meilleure surface de contact possible. Les charges cylindriques telles que les tuyaux, les tubes et les barres rondes présentent de sérieux défis géométriques. Un aimant plat placé sur un tuyau rond ne fait qu"une petite ligne de contact. Cette zone de contact minimale réduit considérablement la capacité par rapport aux plaques plates. Pour soulever en toute sécurité des matériaux cylindriques, vous avez besoin de profils magnétiques spécialisés en V. Ces fonds en forme de V soutiennent la charge ronde, créant deux lignes de contact et améliorant la saturation du flux.
Faire correspondre les technologies magnétiques aux profils de matériaux
Aucune technologie magnétique ne résout à elle seule tous les problèmes de manutention. Les gestionnaires d"installations doivent aligner les atouts inhérents des différents élévateurs avec leurs profils de matériaux spécifiques. Choisir la mauvaise technologie sous-jacente entraîne de mauvaises performances et une augmentation des coûts de maintenance.
Aimants de levage permanents
Les unités permanentes s"appuient sur des matériaux de terres rares comme le néodyme pour générer leurs champs. Ils ne nécessitent aucune électricité pour fonctionner. Vous les activez manuellement à l’aide d’un levier mécanique.
- Idéal pour : Acier usiné plat, épais et constant dans les classes de poids faible à moyen. Ils excellent dans le chargement de machines CNC et la fabrication générale.
- Limites : Ils possèdent une profondeur de champ magnétique fixe. Parce qu'ils ne peuvent pas augmenter leur puissance de manière dynamique, ils ont beaucoup de mal à composer avec des entrefers élevés ou des matériaux fortement peints.
Systèmes d"électro-aimants de levage
Si vous avez besoin d’une pénétration magnétique profonde, un électro-aimant de levage fournit une immense puissance. Ces unités utilisent du fil de cuivre ou d'aluminium enroulé pour générer des champs magnétiques via le courant électrique.
- Idéal pour : pénétration magnétique profonde, manipulation de matériaux lâches ou irréguliers, parcs à ferraille et environnements à haute température. Ils excellent lorsqu'ils sont correctement gérés via des cycles de service spécifiques.
- Fonctionnalité et résultat : ils offrent un contrôle de puissance variable. Les opérateurs peuvent utiliser une fonction « dribble » ou « drop » pour libérer une seule plaque mince d'une pile épaisse. Cela les rend idéaux pour les centres de distribution de tôles.
Aimants électro-permanents
Les hybrides électro-permanents offrent la technologie de levage la plus avancée. Ils utilisent une courte impulsion électrique pour allumer et éteindre les aimants permanents internes. Une fois activés, ils ne nécessitent aucune énergie pour maintenir leur emprise.
- Idéal pour : Opérations sécurisées. Ils maintiennent entièrement leur emprise lors d’une panne de courant d’une installation. Ils dominent la fabrication lourde et la manutention automatisée.
- Critères d'évaluation : Ces unités entraînent un coût en capital initial plus élevé. Cependant, cela est rapidement compensé par des coûts d’exploitation à long terme inférieurs et des marges de sécurité considérablement améliorées.
Évaluation des spécifications et des fournisseurs de capacité des aimants de levage
Votre stratégie d’approvisionnement doit évoluer au-delà de la simple lecture de la limite de poids la plus lourde. Naviguer dans les variables matérielles nécessite des données détaillées et des partenaires de fabrication fiables. Vous devez examiner la documentation technique et exiger une preuve de performance.
Lire au-delà de la fiche technique
Une seule métrique de poids maximum ne fournit aucun contexte. Vous devez apprendre à évaluer les courbes de déclassement fournies par les constructeurs. Demandez toujours des spécifications détaillées sur la capacité de l’aimant de levage avant de finaliser un achat. Recherchez spécifiquement les graphiques « Capacité par rapport à l'épaisseur » et les graphiques « Capacité par rapport à l'écart d'air ». Ces graphiques révèlent le comportement réel de l'aimant à mesure que les conditions se détériorent. Si une fiche technique ne contient pas ces courbes, l'équipement est probablement dangereux pour une utilisation industrielle variée.
Conformité et tests
Ne faites aucun compromis sur les normes de l’industrie. Vérifiez que l"équipement respecte ou dépasse les normes ASME B30.20 (dispositifs de levage sous le crochet). De plus, assurez-vous que le fabricant respecte les paramètres de conception du BTH-1. Ces certifications garantissent que l"équipement a fait l"objet d"un examen technique rigoureux en ce qui concerne l"intégrité structurelle et les facteurs de sécurité. Demandez directement les certificats de tests.
Personnalisation ou standard
Parfois, l’équipement standard ne parvient pas à gérer des géométries complexes. Vous devez évaluer quand des chaussures spécialisées deviennent nécessaires. Si votre installation déplace des pièces moulées irrégulières, des bobines laminées à chaud ou des extrusions uniques, les aimants plats disponibles dans le commerce échoueront. Des fabricants réputés peuvent usiner des patins personnalisés qui correspondent physiquement au contour de votre charge spécifique. Cette personnalisation maximise le contact avec la surface et garantit la sécurité.
Présélection des prochaines étapes
Prenez des mesures concrètes avant d"émettre un bon de commande. Suivez cette approche structurée pour garantir le bon dimensionnement de l’équipement :
- Vérifier tous les matériaux à soulever. Documentez le poids maximum, les dimensions physiques, l'épaisseur minimale, les qualités d'alliage et les conditions de surface typiques (rouille, tartre).
- Exigez des tableaux de déclassement vérifiables auprès du fournisseur d’équipement que vous avez choisi, en fonction de vos données d’audit spécifiques.
- Le choix du bon fournisseur de capacité d’aimant de levage détermine votre sécurité opérationnelle à long terme. Assurez-vous qu’ils offrent un support technique.
- Demandez une démonstration de validation de principe ou envoyez des échantillons de matériaux pour des tests en usine si vous manipulez des alliages non standard.
Conclusion
Nous devons reconnaître que les propriétés des matériaux dictent les limites de la manipulation magnétique. Le poids total n’est qu’une variable dans une équation complexe. L’épaisseur du matériau, la composition de l’alliage, la rugosité de la surface et la géométrie constituent les principaux obstacles au levage magnétique sûr. Ignorer ces facteurs conduit directement à des chutes de charges, à des marchandises endommagées et à de graves risques pour la sécurité.
La passation des marchés doit s’éloigner des évaluations théoriques. Nous devons adopter des évaluations empiriques au niveau du sol qui reflètent la réalité. Vous devez mesurer vos tôles les plus fines, évaluer vos taux de carbone et reconnaître la rouille sur votre acier. Cette approche réaliste évite des erreurs de calcul dangereuses.
Nous encourageons les acheteurs à s"associer exclusivement avec des fabricants qui proposent des consultations transparentes et dirigées par l"ingénierie. Évitez les fournisseurs qui se contentent de mettre en avant des mesures marketing de poids maximum. Exigez des tableaux de déclassement, insistez sur la conformité ASME et donnez la priorité aux fournisseurs qui comprennent les réalités métallurgiques de votre environnement de fabrication unique.
FAQ
Q : Comment la température affecte-t-elle la capacité de l’aimant de levage ?
R : Les températures élevées ont un impact important sur la force de maintien magnétique. Les aimants permanents en néodyme standard commencent à perdre de leur force lorsque les températures de surface dépassent 80°C (176°F). Cette perte peut devenir irréversible si elle dépasse les limites de conception. Les installations manipulant des pièces forgées à chaud ou de l"acier fraîchement laminé nécessitent des modèles spécialisés résistants à la chaleur, équipés d"une isolation thermique et de structures de bobines modifiées.
Q : Pouvez-vous soulever plusieurs plaques d"acier fines à la fois avec un aimant ?
R : Soulever des plaques minces empilées comporte des risques élevés. Le flux magnétique se concentre généralement sur la plaque supérieure. Les plaques inférieures reçoivent une saturation magnétique plus faible, ce qui les rend très susceptibles de glisser ou de tomber à mi-levée. Vous devez utiliser des électro-aimants spécialisés à champ profond conçus spécifiquement pour l’empilement de plaques pour effectuer cette opération en toute sécurité.
Q : Quel est le facteur de sécurité standard pour les élévateurs magnétiques ?
R : La norme industrielle est un facteur de sécurité de 3 : 1 pour l’acier plat, propre et à faible teneur en carbone. Cela signifie qu"un aimant évalué à 1 000 lb nécessite en réalité 3 000 lb de force pour rompre son emprise dans des conditions idéales. Ce tampon protège les opérateurs contre les variables matérielles imprévues comme le tartre caché, la rouille mineure ou les légers déséquilibres de charge.
Q : Pourquoi mon aimant a-t-il du mal à soulever la fonte alors qu"il soulève facilement l"acier du même poids ?
R : La fonte présente une perméabilité magnétique bien inférieure à celle de l’acier doux. De plus, sa surface est intrinsèquement poreuse et rugueuse. Ces différences métallurgiques et ces espaces microscopiques en surface agissent comme une barrière au flux magnétique. Vous devez réduire considérablement votre capacité, souvent jusqu"à 50 %, lorsque vous déplacez des composants en fonte.