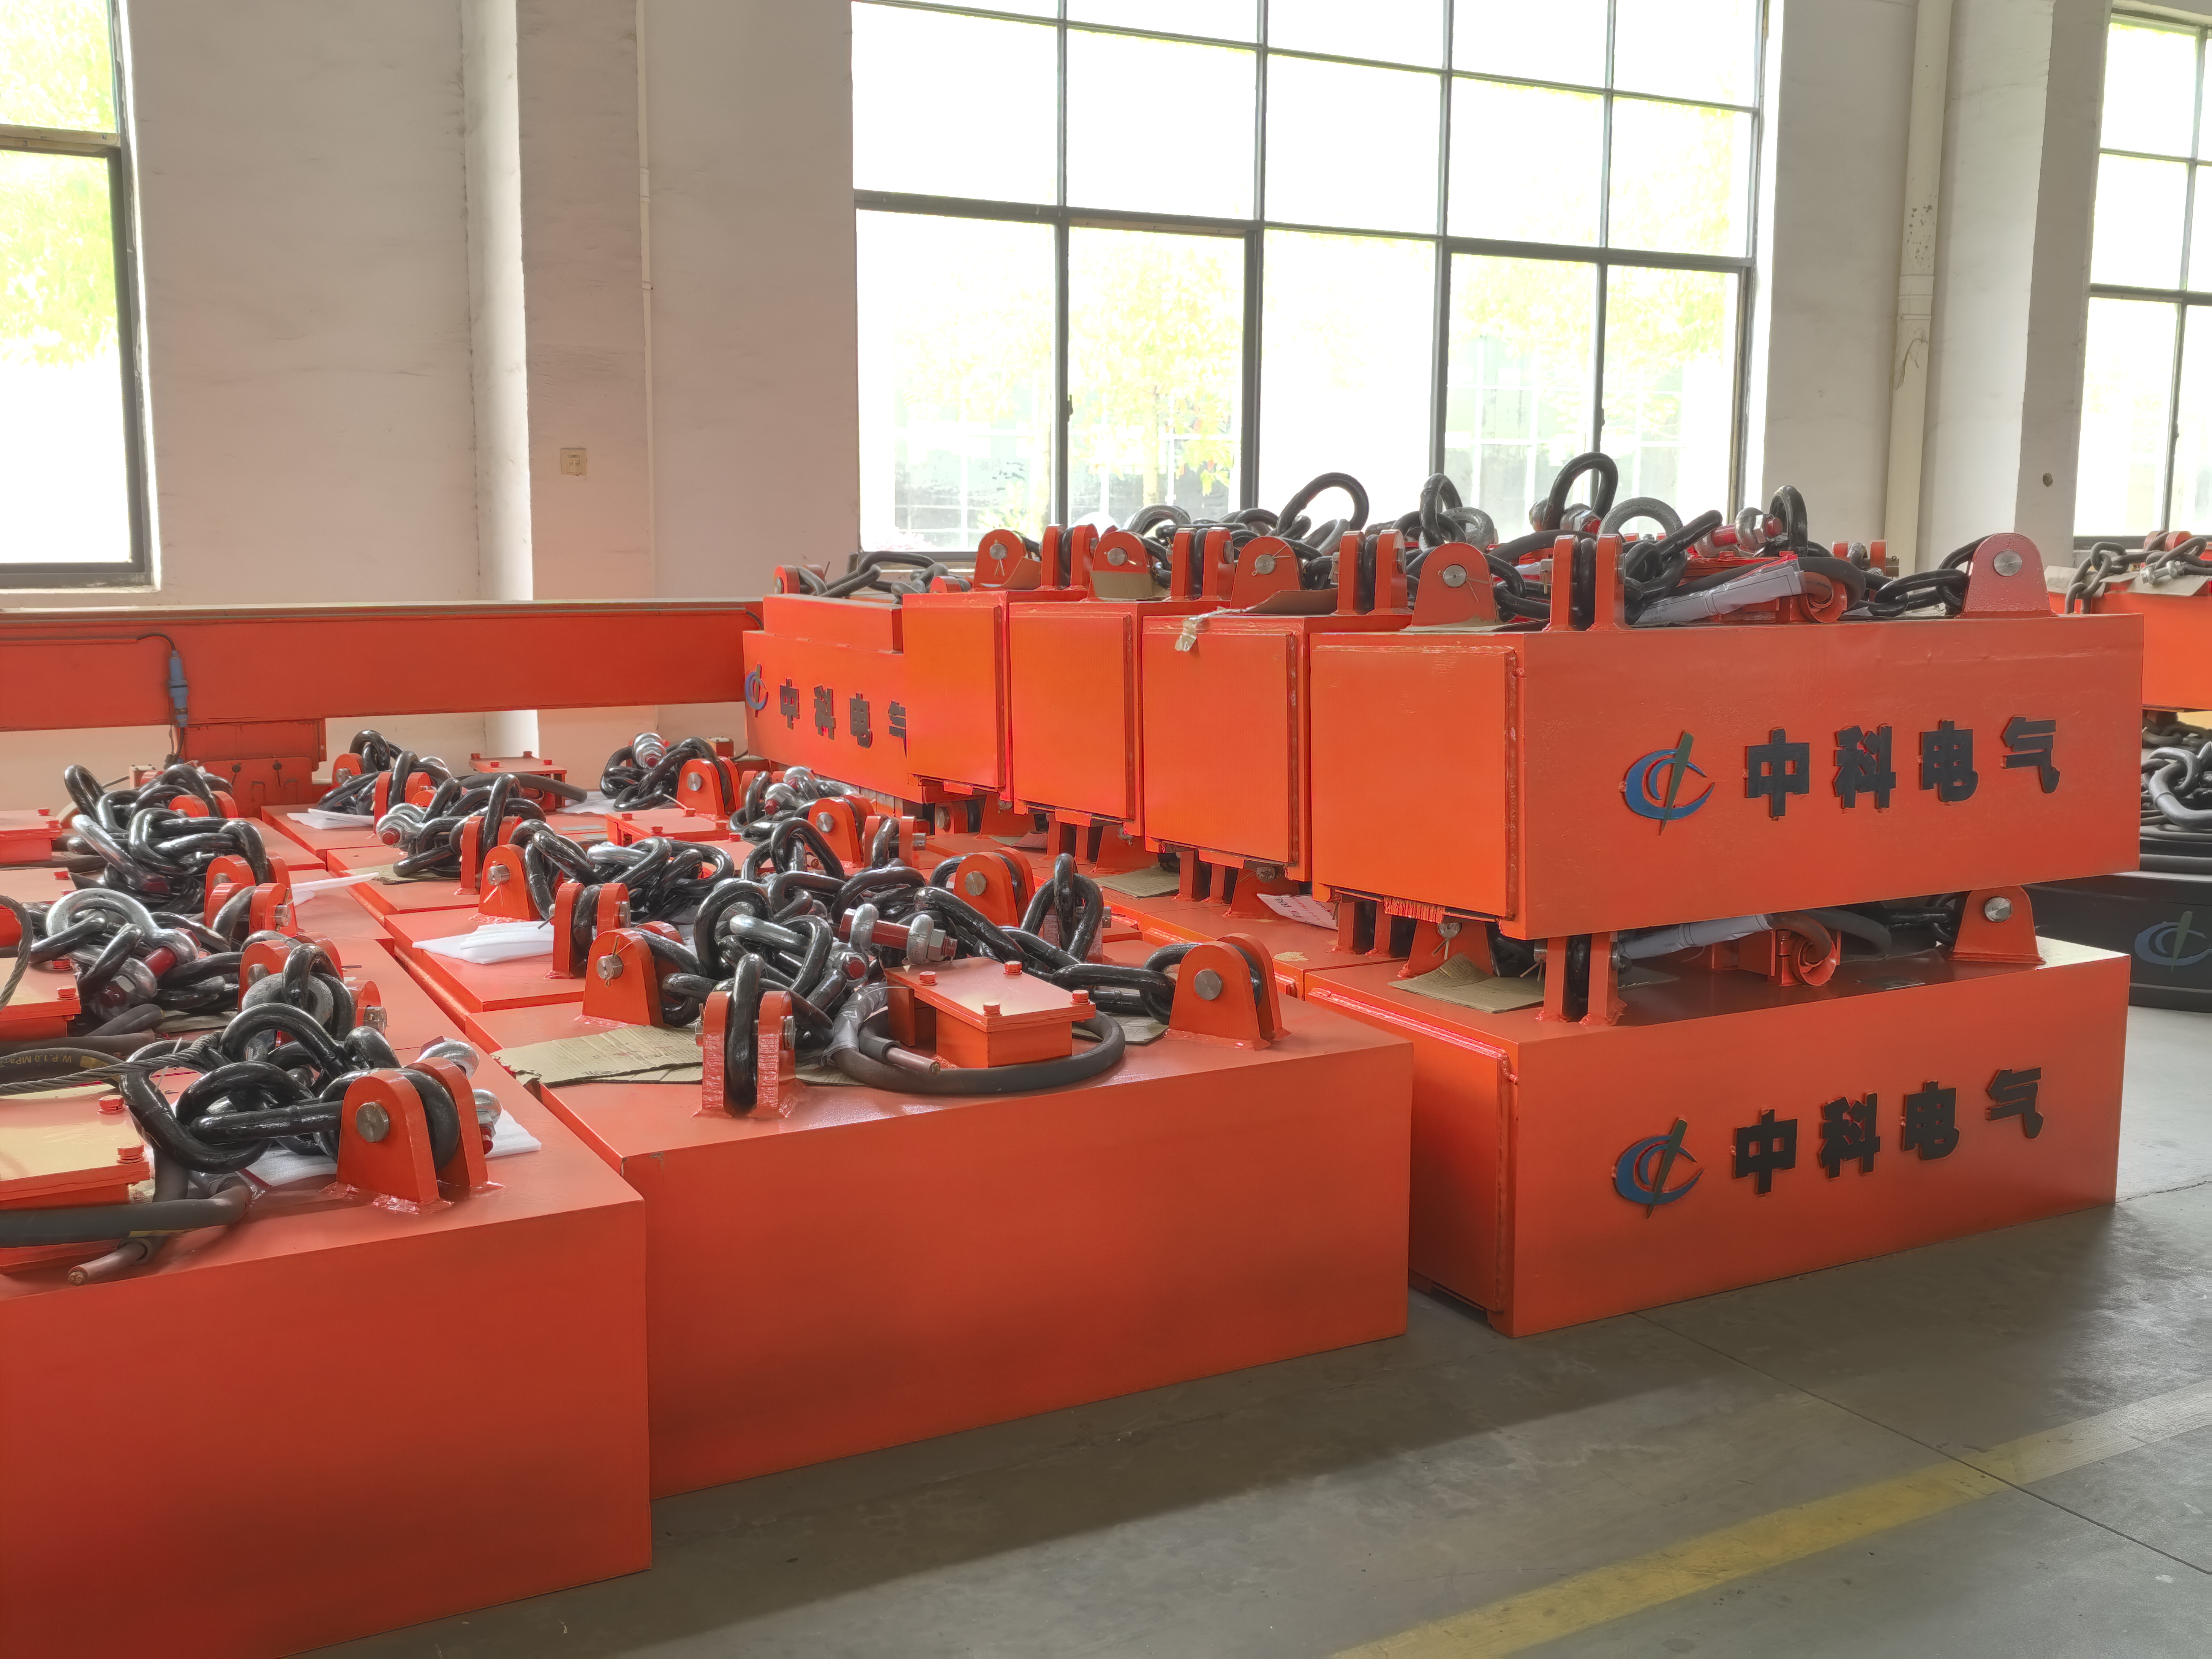
Dans les aciéries à grand volume et les chantiers de chargement très fréquentés, la spécification d"un aimant de levage de billettes implique bien plus que la capacité de charge utile brute. Le véritable goulot d’étranglement critique dans ces environnements intenses est la gestion thermique. La génération de chaleur à l’intérieur du serpentin change tout. Une sous-spécification du timing de fonctionnement de votre aimant entraîne une décoloration thermique importante. Cela entraîne une force de maintien magnétique considérablement réduite et des chutes de charge catastrophiques. À l’inverse, une surspécification du système augmente la tare morte de votre grue EOT. Cet encombrement inutile gonfle considérablement votre investissement initial. Un mauvais équilibre perturbe l’ensemble du flux de travail de casting et de roulement. Cet article fournit aux ingénieurs d’approvisionnement et aux gestionnaires d’installations un cadre solide et fondé sur des preuves. Vous apprendrez à calculer, évaluer et spécifier avec précision les spécifications opérationnelles exactes requises pour votre installation. Nous vous guiderons pour faire correspondre les évaluations des équipements aux opérations de manutention sûres et continues des billettes.
Points clés à retenir
- Cycle de service défini : Le cycle de service de l'électro-aimant de levage est le rapport entre le temps d'excitation et le temps de cycle total (généralement évalué sur une fenêtre standard de 10 minutes).
- Risque de décoloration thermique : le chauffage de la bobine augmente directement la résistance électrique, entraînant des chutes de courant et une capacité de levage réduite ; le cycle de service dicte les intervalles de refroidissement requis pour éviter cela.
- La température du matériau dicte les spécifications : la manipulation de billettes chaudes (jusqu'à 600 °C) transfère la chaleur externe à l'aimant, ce qui nécessite des configurations spécialisées à haute fréquence (généralement un cycle de service de 75 %).
- Normes industrielles : La série d'électro-aimants de levage de billettes MW22 sert de référence pour l'évaluation en raison de sa conception à double bobine et de ses capacités de protection thermique.
L"impact financier et opérationnel des inadéquations du cycle de service
Des notes opérationnelles incompatibles ont un impact direct sur votre débit de production quotidien. Un aimant nécessitant un temps de refroidissement excessif crée un énorme goulot d’étranglement opérationnel. Vous constaterez inévitablement de gros retards entre la coulée continue et le laminoir. Le débit chute considérablement lorsque les opérateurs doivent attendre que l’équipement surchauffé refroidisse. Chaque minute perdue dans un parc sidérurgique se traduit par une perte de revenus.
Faire fonctionner un aimant évalué à 50 % ou 60 % sur une boucle opérationnelle à 75 % entraîne de graves conséquences. Cela conduit très rapidement à une dégradation rapide de la bobine interne. Vous êtes également confronté à une défaillance prématurée de l’isolation des câbles. Plus important encore, cette inadéquation augmente de façon exponentielle les risques pour la sécurité sur le lieu de travail. Les chutes de billettes se produisent souvent en raison d’une perte soudaine et imprévisible du flux magnétique. Les opérateurs ne peuvent pas manœuvrer de lourdes charges en toute sécurité dans ces conditions instables.
À l’inverse, l’achat d’aimants de plus grande capacité nécessite l’installation de dissipateurs thermiques plus grands. Ils utilisent des boîtiers externes plus lourds et intègrent beaucoup plus de câblage interne en cuivre. Ce matériau supplémentaire augmente considérablement le poids propre de votre grue EOT. Vous pourriez avoir besoin de mises à niveau structurelles coûteuses de la grue pour maintenir la charge de travail sûre (SWL) requise. Une sous-spécification ruine la sécurité de la production, tandis qu’une surspécification gaspille inutilement des budgets d’investissement vitaux.
Définition du cycle de service des électroaimants de levage dans les applications de billettes
Les ingénieurs définissent le cycle de service de l'électro-aimant de levage à l'aide d'une formule stricte conforme aux normes industrielles. Vous le calculez facilement : Cycle de service (%) = [Temps sous tension / (Temps sous tension + Temps hors tension)] × 100. Les organismes de normes de levage industriels limitent ce calcul spécifique à une fenêtre de cycle précise de 10 minutes. Une note de 60 % signifie strictement 6 minutes ON et 4 minutes OFF maximum.
Les électroaimants finissent par atteindre une température de fonctionnement stable appelée équilibre thermique. Un fonctionnement continu ignorant les périodes de repos requises pousse la bobine au-delà de cet équilibre délicat. Une fois dépassée, l’isolation électrique interne commence à se dégrader structurellement. La chaleur augmente directement la résistance électrique à l’intérieur des bobines de cuivre. Une résistance plus élevée restreint le flux de courant, ce qui affaiblit intrinsèquement le champ magnétique.
Vous devez reconnaître l’écart de performance considérable entre les capacités de levage à froid et à chaud. La capacité de levage à froid représente la force maximale théorique lorsque vous alimentez l"aimant pour la première fois. La capacité de levage à chaud reflète la force fonctionnelle réelle après des heures de cyclisme continu. L’évanouissement thermique provoque cette baisse inévitable de la puissance de levage. Les équipes achats doivent baser entièrement leurs calculs de sécurité sur la capacité de levage à chaud.
Référence de la fenêtre opérationnelle standard
| Pourcentage nominal | Temps de mise sous tension maximum (ON) | Temps de refroidissement requis (OFF) | Scénario d'application typique |
| 50% | 5 minutes | 5 minutes | Tri des déchets légers et intermittents. |
| 60% | 6 minutes | 4 minutes | Service standard, transfert de billettes à froid. |
| 75% | 7,5 minutes | 2,5 minutes | Coulée continue à haute fréquence de billettes à chaud. |

Dimensions d"évaluation de base pour la manipulation des billettes
L’évaluation de votre installation nécessite d’examiner de près trois dimensions opérationnelles essentielles. Vous devez cartographier ces facteurs critiques avec précision avant d’engager un processus d’approvisionnement. Négliger ne serait-ce qu’une seule dimension compromet l’ensemble du système de levage.
- Fréquence de débit (cycles par heure) : Cartographiez avec précision les temps de mouvement quotidiens des grues de votre installation. Comparez la durée du transport actif avec les périodes de refroidissement requises des équipements. Les chantiers de chargement au rythme rapide exigent des niveaux de fonctionnement continu plus élevés. Vous ne pouvez pas forcer un aimant à refroidissement lent dans une boucle logistique au rythme rapide.
- Variétés de température des billettes : La chaleur du matériau dicte complètement la conception de l’aimant interne. Les billettes à température normale inférieure à 100°C n'ont généralement besoin que d'une note standard de 60 %. Les billettes à haute température allant de 100°C à 600°C exigent des valeurs haute fréquence de 75 %. Ils nécessitent également une isolation spécialisée de classe H et des boucliers thermiques physiques pour dévier efficacement la chaleur rayonnante.
- Considérations relatives aux espaces d'air : Le tartre, la rouille de surface et les profils irréguliers créent des espaces d'air problématiques. Une surface rugueuse nécessite une pénétration magnétique beaucoup plus profonde pour un maintien sûr. Une pénétration plus profonde nécessite un courant électrique plus élevé. Un courant plus élevé génère par conséquent beaucoup plus de chaleur interne pendant le fonctionnement.
Évaluation de la série d"électro-aimants de levage de billettes MW22
Les gestionnaires d'installations sélectionnent fréquemment l' électro-aimant de levage de billettes MW22 pour les opérations de manutention de coulée continue. Cette série spécifique répond efficacement aux défis thermiques et structurels sévères. Il constitue une excellente référence pour les achats industriels lourds.
Nous pouvons analyser ses avantages à travers plusieurs choix clés de conception technique :
- Avantages structurels : Le système offre un profil de pénétration magnétique profond et hautement ciblé. Les ingénieurs ont adapté ce champ magnétique spécifiquement aux profils de billettes longs et étroits plutôt qu'aux plaques d'acier plates. Cela garantit une préhension sûre, même sur des matériaux déformés.
- Conception de dissipation thermique : La construction typique à double serpentin améliore considérablement la gestion thermique. Sa géométrie interne prend en charge des performances opérationnelles plus élevées en douceur. Vous pouvez facilement vous procurer des configurations à 60 % standard et à 75 % haute fréquence en fonction des besoins de votre cour.
- Contraintes objectives : La conception de solutions « en dessous du crochet » nécessite toujours des compromis d'ingénierie pratiques. Placer plusieurs unités sur un seul palonnier complique l’encombrement de l’installation. Vous devez installer des panneaux de contrôle synchronisés et des systèmes de batterie de secours robustes pour les gérer en toute sécurité.
Réalités de mise en œuvre : infrastructure sous le crochet et sécurité
Un aimant haute performance reste aussi fiable que son panneau de commande correspondant. Nous recommandons fortement d"évaluer les contrôleurs de surexcitation modernes. Ces contrôleurs avancés fournissent un pic de tension initial pour une préhension sécurisée. Ils chutent ensuite automatiquement à une tension de maintien réduite. Ce processus intelligent minimise énormément la génération continue de chaleur.
L’intégration des grues EOT nécessite un calcul mathématique minutieux et précis. Vous devez prendre en compte soigneusement le poids mort de l’équipement combiné. Ajoutez la masse totale des aimants, du palonnier et des lourdes chaînes en acier. Comparez ce total directement à la charge de travail sûre du palan. Le dépassement de cette limite provoque une usure mécanique importante des câbles de la grue.
La conformité en cas de panne de courant n’est absolument pas négociable dans les aciéries modernes. Vous devez imposer immédiatement l’intégration des batteries de secours UPS. Ces systèmes doivent maintenir les billettes lourdes en toute sécurité pendant au moins 15 à 20 minutes lors d'une panne. Cela maintient la sécurité de la charge critique quelle que soit la phase active du cycle de service de l’électro-aimant de levage .
Passer des spécifications techniques à la présélection des fournisseurs nécessite une documentation stricte. Demander des courbes d’élévation thermique certifiées à tous les fabricants potentiels. Vérifiez toujours les rapports exacts de baisse de capacité de levage froid/chaud avant de signer les bons de commande. Assurez-vous que le fournisseur garantit les performances aux températures ambiantes spécifiques de votre cour.
Conclusion
Spécifier le bon équipement est un exercice d’équilibre précis et exigeant. Vous devez aligner parfaitement le rythme de production, la température des billettes et la capacité de la grue. Négliger les réalités de la gestion thermique garantit des pannes opérationnelles coûteuses.
- Donnez la priorité à une étude rigoureuse du temps et du mouvement de vos cycles réels de grue avant de demander des devis aux fournisseurs.
- Déterminez les températures exactes de la surface des billettes pour toutes les opérations saisonnières du parc.
- Par défaut, une spécification haute fréquence de 75 % pour tous les matériaux chauds ou à volume élevé.
- Assurez-vous que toutes les infrastructures de sécurité, y compris les sauvegardes UPS, correspondent parfaitement à la charge opérationnelle totale.
FAQ
Q : Un électro-aimant à cycle de service de 60 % peut-il être utilisé pour un fonctionnement à 75 % si les billettes sont froides ?
R : Non. Même avec des matériaux froids, le dépassement du rapport de durée de marche empêche les bobines internes en cuivre ou en aluminium de dissiper la chaleur résistive auto-générée. Cela entraînera un dépassement de la température interne des marges de sécurité, entraînant une décoloration thermique et des chutes potentielles.
Q : Comment un contrôleur de tension aide-t-il à gérer la chaleur des électro-aimants ?
R : Les contrôleurs modernes utilisent la « surexcitation ». Ils appliquent une tension plus élevée pendant les premières secondes pour surmonter les entrefers et saisir solidement la billette, puis chutent à une tension de maintien plus faible. Cela réduit considérablement la puissance continue circulant dans le serpentin, réduisant ainsi la génération globale de chaleur.
Q : Quelle est la différence entre l’isolation de classe C et de classe H dans les aimants de levage ?
R : Il s"agit du seuil thermique maximal auquel l"isolation du câblage interne peut résister avant de se dégrader. La classe H est la norme pour les opérations industrielles normales, mais la manipulation de billettes à haute température nécessite souvent une isolation de classe C, qui peut résister à des températures de fonctionnement internes continues jusqu"à 220°C.
Q : Pourquoi plusieurs aimants sur un palonnier sont-ils préférables à un seul grand aimant pour les billettes ?
R : Les billettes ont tendance à se déformer (à se plier) lorsqu"elles sont soulevées. Plusieurs aimants plus petits (comme une série d"unités MW22) espacés le long d"un palonnier répartissent la force de levage, empêchant la billette de se détacher de la face de l"aimant en raison de son propre affaissement.