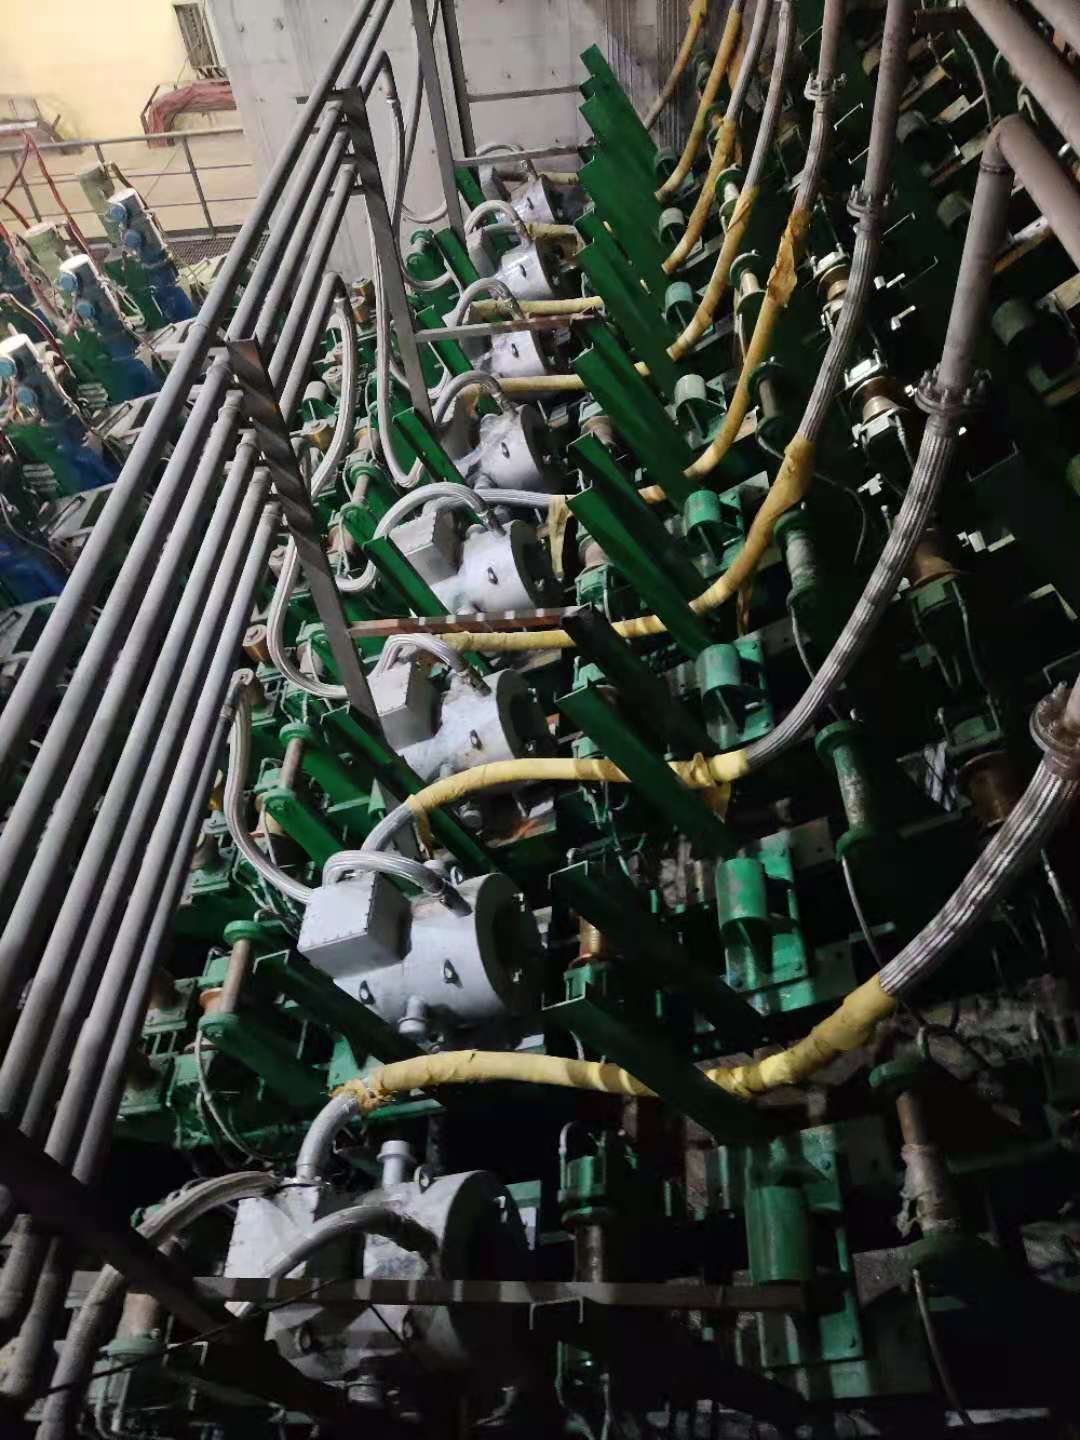
La mise en service d’un système d’agitation électromagnétique (EMS) représente une transition à forts enjeux. Une fois que vous avez signé le protocole d"acceptation final, les risques opérationnels sont immédiatement transférés du fabricant directement à votre usine. Cette remise nécessite une confiance absolue dans vos machines nouvellement installées. Malheureusement, les inspections superficielles négligent souvent les défauts sous-jacents. Des défauts électriques, magnétiques ou de refroidissement cachés entraînent inévitablement une panne prématurée de l"équipement. Ils provoquent également des structures de grains métallurgiques sous-optimales au sein de votre processus de coulée continue. Nous fournissons un cadre de test d"acceptation de site (SAT) rigoureux et fondé sur des preuves. Vous apprendrez comment vous assurer que l"équipement livré respecte les tolérances contractuelles exactes avant d"autoriser le paiement final. Nous vous guiderons dans l’inspection des performances magnétiques, la validation de l’intégrité physique et les tests d’intégration de l’armoire de commande. L’application de ces étapes précises garantit une montée en puissance de la production plus fluide et plus sûre.
Points clés à retenir
La validation de la fréquence opérationnelle est essentielle ; un profil de fréquence incorrect ne parviendra pas à pénétrer efficacement dans le métal en fusion.
L"inspection physique doit donner la priorité à l"intégrité de l"isolation des bobines et au système de refroidissement en boucle fermée pour éviter les courts-circuits catastrophiques.
L"intégration du logiciel et de l"armoire de commande doit être testée dans des conditions de charge simulées pour garantir une réactivité en temps réel et une fonctionnalité de verrouillage de sécurité.
Ne renoncez jamais à la documentation complète des tests d’acceptation en usine (FAT) et SAT du fournisseur.
1. Définition des critères de réussite métallurgique avant l’inspection
Avant de mettre le matériel sous tension, vous devez définir clairement ce qui constitue une installation réussie. L’acceptation d’un équipement ne se résume jamais à la simple mise sous tension. Établissez un alignement commercial clair dès le début du processus. Vous avez besoin d’une preuve absolue que les machines fourniront les résultats finaux d’agitation électromagnétique métallurgiques fiables et de haute performance promis lors de l’approvisionnement. Chaque mesure métallurgique promise nécessite une vérification stricte.
Ensuite, vérifiez la correspondance des applications. Les conceptions EMS varient considérablement en fonction des zones d’installation. Un Mold EMS fonctionne différemment d’un Strand EMS. Les unités EMS finales s"attaquent à des dynamiques de noyau liquide complètement différentes au plus profond du brin de coulée. Inspectez les dessins techniques fournis. Confirmez que les dimensions physiques et les supports de montage correspondent précisément à votre configuration de coulée continue. Un montage mal aligné déforme fortement la topologie du champ magnétique. Ce décalage ruine la symétrie métallurgique.
Enfin, établissez des définitions rigides de tolérance opérationnelle. Ne lancez pas aveuglément des tests à froid ou à chaud. Définissez dès le départ les paramètres de base acceptables. Quelles sont les limites spécifiques de densité de flux magnétique ? Quelles sont les charges de courant maximales ? Notez les plafonds de tension exacts autorisés par la conception. Vous avez besoin que ces chiffres soient clairement documentés. Ces tolérances définies servent de critères de réussite ou d’échec lors de l’inspection physique. Nous vous conseillons fortement de retirer le contrat original. Comparez ces chiffres cibles directement avec les journaux de tests internes du fournisseur. Toute divergence ici signale un signal d’alarme majeur avant même le début des tests sur site.
2. Validation des performances et de la fréquence magnétiques du noyau
La fréquence électrique dicte à la fois la force d’agitation et la profondeur de pénétration. Le métal en fusion à l’intérieur d’un moule en cuivre ou d’un toron en acier crée un puissant effet de protection. Les hautes fréquences génèrent des forces de surface intenses mais ne parviennent pas à pénétrer profondément. Les basses fréquences pénètrent efficacement dans le noyau mais peuvent manquer d’intensité d’agitation localisée suffisante. Comprendre cette relation évite les défauts métallurgiques comme la ségrégation centrale.
Vous devez vérifier rigoureusement la fréquence d’agitation électromagnétique lors du test de réception sur site. Faites-le en utilisant des tests à froid basse tension. Insérez un tube de cuivre vide imitant le moule dans l'agitateur. Utilisez des Gaussmètres calibrés pour cartographier la densité du champ magnétique. Déplacez soigneusement la sonde le long des axes vertical et horizontal. Enregistrez les valeurs maximales du flux magnétique. Comparez ces lectures physiques aux courbes de conception théorique.
Vérifiez toutes les sorties mesurées par rapport aux spécifications de fréquence d’agitation électromagnétique décrites dans votre contrat d’achat. L’alignement des spécifications détermine le succès opérationnel réel. Assurez-vous que la plage de fréquences programmée optimise parfaitement votre format de casting spécifique. Les blooms et plaques épaisses nécessitent des fréquences beaucoup plus basses pour une pénétration profonde. À l’inverse, les petites billettes nécessitent des fréquences plus élevées pour une stabilisation rapide de la surface.
Vous trouverez ci-dessous une comparaison typique des paramètres retraçant les plages d’application attendues. Nous vous recommandons fortement de conserver des tableaux de référence similaires à portée de main lors de votre inspection.
Configurations courantes de fréquence et de format
Format de diffusion
Position d"installation
Plage de fréquence typique (Hz)
Objectif métallurgique primaire
Petites billettes
Moule EMS
2,0 - 4,5
Qualité de surface, réduction des sténopés
Grandes fleurs
Brin EMS
1,0 - 2,5
Amélioration du rapport de grains équiaxé
Dalles épaisses
SGE final
0,5 - 1,5
Élimination de la ségrégation centrale
Documentez toujours soigneusement ces résultats de tests à froid. Ils constituent la base permanente de vos futurs diagnostics de maintenance. Toute dérive future par rapport à ces chiffres indique une dégradation de l’équipement.
3. inspection de l"intégrité physique de l"agitateur électromagnétique
Les défauts physiques des systèmes EMS entraînent des temps d’arrêt désastreux. Commencez votre inspection physique en analysant les bobines du stator de l’agitateur électromagnétique . Examinez attentivement le moulage extérieur en résine époxy. Recherchez les fissures capillaires, les vides d’air ou les signes de délaminage. Ces imperfections retiennent l’humidité au fil du temps. Ils finissent par provoquer de graves arcs électriques. Vous devez effectuer un contrôle de la résistance d'isolement à l'aide d'un mégohmmètre. La pratique standard impose de tester l'isolation phase-phase et phase-terre à l'aide d'une injection de 1 000 V ou 2 500 V CC. Les valeurs de résistance doivent largement dépasser les minimums industriels standards.
La rigueur du système de refroidissement constitue la prochaine phase critique. Les opérations EMS génèrent une immense chaleur interne. Les charges thermiques non contrôlées détruisent rapidement les bobines de cuivre. Concentrez votre inspection sur les domaines suivants :
Tests de chute de pression : inspectez les canaux de refroidissement par eau pure. Vérifiez que la chute de pression dans les collecteurs internes correspond précisément aux spécifications de conception.
Vérification du débit : mesurez les débits d’eau réels par minute. Comparez-les aux journaux de sortie de la station de pompage principale.
Inspections des fuites : vérifiez tous les joints toriques, les raccords de tuyaux et les raccords en acier inoxydable sous les seuils de pression de fonctionnement maximum.
La surveillance de la conductivité nécessite la même attention. La boucle de refroidissement interne utilise de l"eau hautement purifiée. Une conductivité élevée de l’eau conduit directement au suivi électrique. Le suivi électrique finit par provoquer une défaillance catastrophique de la bobine. Vérifiez que les conductimètres d"eau de votre système de refroidissement sont correctement calibrés. Injectez une petite impureté connue pour tester l’alarme du capteur. Cela devrait déclencher un avertissement immédiat sur votre écran de contrôle principal. N’acceptez jamais un système affichant des lectures de conductivité erratiques.
Nous vous recommandons fortement de prendre des preuves photographiques de toutes les connexions multiples. Documentez l’état de base des revêtements époxy. Ces preuves vous protègent si des litiges au titre de la garantie surviennent plus tard dans le cycle de vie de l"équipement.
4. Vérifications de l"armoire de commande et de l"intégration logicielle
Le matériel ne peut pas fonctionner sans une intégration logicielle parfaite. Inspectez minutieusement les armoires de commande. Examinez les convertisseurs de fréquence, les redresseurs et les transformateurs robustes. Assurez-vous que tout le câblage de l’armoire répond strictement aux normes de sécurité industrielle, telles que les normes CEI. Le routage des fils doit être logique et étiqueté. La gestion thermique à l’intérieur de l’armoire doit être entièrement fonctionnelle. Vérifiez les ventilateurs de refroidissement, les unités de climatisation et les filtres à poussière internes. L"accumulation de chaleur à l"intérieur de l"armoire dégrade rapidement la durée de vie de l"onduleur.
Testez l’interface homme-machine (IHM) de manière dynamique. Les opérateurs utiliseront cette interface quotidiennement, elle doit donc être totalement intuitive et réactive.
Vérifiez la réactivité de l"écran dans des environnements de charge simulés.
Ajustez le courant en douceur pour voir comment les onduleurs réagissent en temps réel.
Modifiez rapidement les paramètres de fréquence pour garantir que le système suit les changements sans déclencher de défauts internes.
Vérifiez les fonctions d"exportation de l"enregistrement des données à des fins de contrôle qualité et d"analyse des tendances historiques.
Les verrouillages de sécurité représentent votre dernière ligne de défense. Ne présumez pas que les protections logicielles fonctionnent automatiquement. Vous devez simuler des pannes critiques. Déclenchez une perte de pression d’eau de refroidissement simulée. Le système devrait s’arrêter automatiquement en toute sécurité en quelques millisecondes. Simulez un scénario de surchauffe à l’aide des capteurs thermiques intégrés. Le logiciel doit couper instantanément l’alimentation pour protéger les bobines de cuivre. Nous recommandons de répéter ces simulations au moins trois fois. Des séquences d"arrêt cohérentes et prévisibles prouvent que l"architecture logicielle est robuste.
5. Vérification du fournisseur et documentation requise
L'acceptation implique une responsabilité stricte du fournisseur. Déterminez exactement ce que vous devez exiger de votre fournisseur de fréquences d’agitation électromagnétique avant de signer tout document de remise. Se fier aux assurances verbales comporte trop de risques. Forcer le fournisseur à présenter des preuves concrètes.
Rassemblez tous les documents obligatoires dans un package SAT final. La liste de contrôle des documents doit être exhaustive. Exigez les rapports complets de tests d’acceptation en usine (FAT). Comparez les données FAT directement avec vos données SAT actuelles. Des écarts mineurs sont normaux, mais des déplacements massifs indiquent des dommages dus au transport ou des erreurs d"installation. Demandez tous les certificats de matériaux pour les bobines de cuivre et les tôles d"acier magnétiques. Vous avez besoin d’une preuve que les matières premières répondent aux normes métallurgiques demandées. Collectez tous les certificats d’étalonnage des capteurs intégrés. Cela comprend des sondes de température, des débitmètres et des transducteurs de pression.
Enfin, vérifiez les conditions de garantie et de remise. Confirmez les programmes d’entretien exacts requis pour maintenir la garantie valide. Analysez les conditions de garantie sous vos charges opérationnelles spécifiques. Des programmes de coulée lourds peuvent modifier les clauses de garantie standard. Confirmez le calendrier de disponibilité des pièces de rechange critiques. Demandez au fournisseur où il stocke des onduleurs ou des bobines de remplacement d’urgence. Les longs délais d’expédition des pièces de rechange paralysent les lignes de production d’acier. Vous avez besoin d’un accord de niveau de service (SLA) garanti décrivant leurs délais de réponse en cas d’urgence.
Conclusion
L"acceptation d"un système EMS fonctionne comme une passerelle opérationnelle rigide. Ne faites aucun compromis sur une cartographie approfondie du champ magnétique. N’ignorez jamais les contrôles d’intégrité du système de refroidissement ou les verrouillages de sécurité des armoires. Trouver un défaut évite désormais des pertes de production massives plus tard.
Prenez des mesures immédiates suite à vos découvertes. Finalisez soigneusement votre liste de points à retenir SAT. Exigez de votre fournisseur qu"il rectifie toute non-conformité structurelle ou logicielle avant d"autoriser le paiement final. Ne procédez à la mise en service à chaud que lorsque chaque métrique de base est parfaitement validée. Le respect de ces étapes disciplinées garantit un processus de coulée continue fiable. Vous obtiendrez la qualité métallurgique précise que votre usine exige.
FAQ
Q : Comment testez-vous la fréquence d’agitation électromagnétique sur site avant de lancer ?
R : Nous utilisons des procédures de test à froid basse tension. Vous insérez un tube de cuivre vide imitant un moule dans le corps de l"agitateur. Les techniciens utilisent un Gaussmètre calibré pour cartographier la densité de flux magnétique le long de l"axe. Cela cartographie la pénétration du champ et vérifie la fréquence exacte de sortie de l"armoire de commande.
Q : Quelle est la variance acceptable de la densité du flux magnétique ?
R : Les tolérances standard de l’industrie sont exceptionnellement strictes. La densité de flux magnétique mesurée doit généralement se situer entre 3 % et 5 % de la valeur nominale conçue. Cette variation stricte garantit des forces d"agitation hautement symétriques, empêchant un écoulement inégal du métal et des fissures internes dans l"acier solidifié.
Q : Pourquoi la conductivité de l’eau de refroidissement est-elle essentielle lors de l’inspection ?
R : Les bobines de cuivre creuses transportent simultanément des courants électriques élevés et des charges haute fréquence. Les impuretés présentes dans l’eau de refroidissement entraînent une augmentation rapide des niveaux de conductivité. Une conductivité élevée déclenche un suivi électrique à travers l’isolation. Cela risque de provoquer de graves courts-circuits internes, des arcs électriques et des dommages permanents et irréparables à la bobine.
Zhongke Electric s'engage dans la R&D et fournit une solution complète pour la métallurgie électromagnétique, ainsi qu'un système de chauffage en ligne pour le laminage continu.