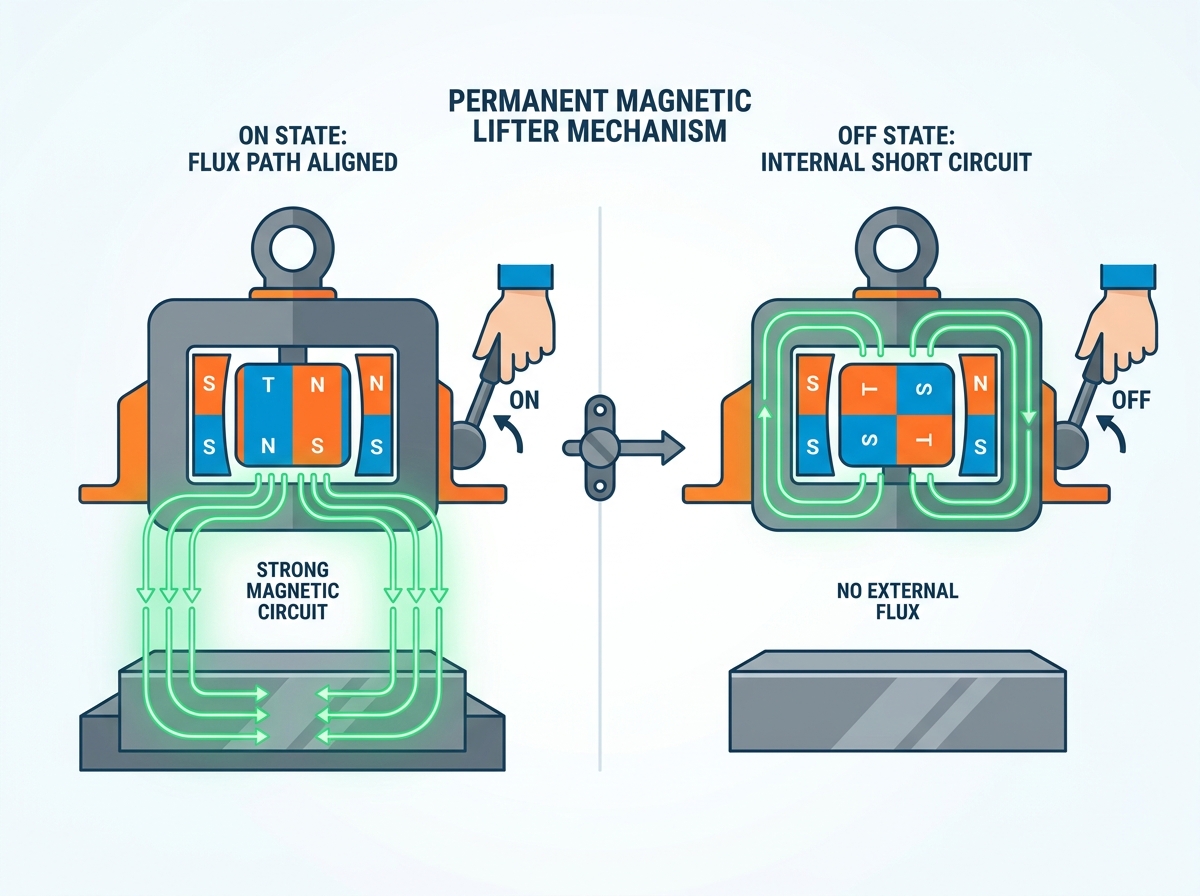
La transition des élingues et chaînes traditionnelles au levage magnétique offre des gains d"efficacité significatifs dans l"industrie lourde. Cependant, adopter cette technologie moderne nécessite de faire confiance à une force invisible. De nombreux opérateurs hésitent au départ à s’appuyer entièrement sur des champs magnétiques invisibles pour les charges lourdes. Une mauvaise compréhension du fonctionnement de la technologie de levage magnétique conduit souvent à des spécifications excessives, à de mauvaises pratiques de sécurité ou à la sélection du mauvais équipement pour l"installation. Les équipes opérationnelles peuvent, sans le savoir, compromettre la sécurité en ignorant l"épaisseur des matériaux ou l"état de la surface. Ce manque de connaissances crée des risques inutiles dans les ateliers.
Notre objectif est de combler le fossé entre la physique technique et la réalité des achats. Vous apprendrez la mécanique interne d'un élévateur magnétique pour vous aider à évaluer les protocoles de sécurité et les cas d'utilisation de la fabrication de structures en acier. Les responsables des opérations peuvent utiliser ces informations pour sélectionner le bon équipement en toute confiance.
Points clés à retenir
Le mécanisme : les élévateurs magnétiques permanents fonctionnent via un rotor interne manuel qui aligne ou désaligne les champs magnétiques, ne nécessitant aucune électricité pour maintenir une charge.
Variations technologiques : Comprendre la différence entre les systèmes permanents, électromagnétiques et électropermanents dicte les besoins en infrastructure des installations et les risques de panne de courant.
Variables de performance : La capacité d'un élévateur est rarement absolue ; il fluctue fortement en fonction de l'épaisseur du matériau, des entrefers de surface (rouille, peinture) et de la composition de l'alliage.
Normes de sécurité : les élévateurs réputés adhèrent à des facteurs de sécurité stricts (par exemple, rapport 3:1) normalisant les charges de travail sûres (SWL) par rapport à la force de décollage maximale.
Le mécanisme de base : comment fonctionne un élévateur magnétique permanent
Pour faire pleinement confiance à un aimant de levage, les opérateurs doivent comprendre son anatomie interne. La plupart des unités manuelles utilisent une structure à double aimant. Les fabricants construisent généralement ces systèmes en utilisant des aimants de terres rares en néodyme (NdFeB) à haute résistance. La conception divise ces aimants internes en deux composants distincts. Un aimant reste complètement stationnaire. Les ingénieurs appellent cela le stator. Le deuxième aimant repose sur un axe central rotatif. Nous appelons cet élément mobile le rotor. Cet agencement mécanique astucieux ne nécessite aucune alimentation électrique externe.
Lorsqu"un opérateur engage l"équipement, il initie l"état « ON ». La rotation du levier externe manuel fait tourner le rotor interne. Ce mouvement aligne physiquement la polarité magnétique du rotor avec le stator stationnaire. Cet alignement crée un circuit magnétique hautement concentré. Les experts appellent cela un chemin de flux. Le flux magnétique se déplace vers le bas, quitte le corps en fer du palonnier et traverse directement la charge en acier. Le flux agit comme un verrou invisible, liant solidement l’acier lourd à l’appareil.
L"inversion du levier déclenche l"état « OFF ». Tirer la poignée vers l"arrière fait tourner à nouveau physiquement l"aimant interne. Cette rotation désaligne délibérément les polarités du rotor et du stator. En s"opposant, les aimants créent un court-circuit interne. Le champ magnétique se rétracte entièrement à l"intérieur du corps en fer massif du palonnier. Il n"atteint plus l"acier situé en dessous. En conséquence, l"appareil libère complètement la charge.
Cette simplicité mécanique garantit un facteur de fiabilité massif. La force de levage repose entièrement sur un alignement physique permanent. Cela ne dépend jamais d’un courant électrique continu. Par conséquent, un permanent élévateur magnétique empêche intrinsèquement les chutes de charge catastrophiques causées par des pannes de courant soudaines dans les installations.
Catégories de solutions : Choisir la bonne technologie de levage magnétique
Les environnements industriels varient considérablement. Une seule solution de levage ne peut pas satisfaire toutes les demandes opérationnelles. Les gestionnaires d"installations doivent choisir entre trois catégories technologiques distinctes. Chaque catégorie propose des mécanismes uniques, des applications idéales et des limitations spécifiques.
Les élévateurs magnétiques permanents représentent la solution manuelle la plus courante. Ils utilisent un mécanisme actionné par levier et commuté manuellement. Ces unités fonctionnent mieux pour la manipulation de tôles d"acier standard et le chargement de machines CNC. Ils excellent dans les zones extérieures éloignées dépourvues d’accès électrique. Cependant, leur première limite est la proximité opérationnelle. Un opérateur doit avoir un accès physique direct à l"appareil pour engager ou désengager le levier de verrouillage en toute sécurité.
Les électroaimants fonctionnent selon un principe physique complètement différent. Leur mécanisme repose entièrement sur un courant électrique actif. La puissance passe à travers un fil densément enroulé pour générer un puissant champ magnétique. Les casses et les usines de recyclage lourd privilégient les électro-aimants pour la manipulation de matériaux en vrac irréguliers. Malheureusement, cette technologie comporte un profil de risque important. Un électroaimant laisse tomber sa charge suspendue immédiatement en cas de panne de courant du réseau. En raison de cette faille fatale, les installations doivent installer des systèmes de secours par batterie obligatoires et fortement réglementés.
Les aimants électropermanents offrent une approche hybride. Ce mécanisme utilise une brève impulsion électrique pour inverser la polarité des aimants internes. L"impulsion verrouille en permanence le champ magnétique en position ON ou OFF. Les intégrateurs d"automatisation spécifient ces unités pour la fabrication de structures en acier. Ils s’intègrent parfaitement aux ponts roulants télécommandés. Leur immense valeur commerciale découle de leur double nature. Ils combinent la sécurité totale des aimants permanents avec la capacité d"automatisation rapide des électro-aimants standards.
Tableau comparatif des technologies de levage magnétique
Type de technologie
Mécanisme de commutation
Meilleures applications
Risque principal/limite
Aimant permanent
Levier manuel
Chargement CNC, plaques d"acier plates, zones reculées
Nécessite un accès physique de l"opérateur pour commuter
Électro-aimant
Courant électrique continu
Parcs à ferraille, matériaux irréguliers en vrac
Abandonne instantanément la charge en cas de panne de courant
Aimant électro-permanent
Brève impulsion électrique
Fabrication automatisée, ponts roulants
Investissement initial plus élevé
Traduire la mécanique en pratique : critères d’évaluation cruciaux
La capacité annoncée d"un aimant ne garantit pas ses performances réelles. Vous devez tenir compte de plusieurs variables physiques. Ignorer ces critères conduit inévitablement à de dangereuses erreurs de calcul de charge. Les ingénieurs évaluent quatre facteurs environnementaux spécifiques avant d’approuver un ascenseur.
L'effet Air Gap : Les surfaces en acier restent rarement parfaitement lisses dans les environnements industriels. Les conditions de surface introduisent des « entrefers » entre la face de l’aimant et le métal. La peinture épaisse, la calamine, la rouille, la poussière et les textures inégales agissent tous comme des barrières physiques. Ces barrières perturbent violemment le flux magnétique. Même un entrefer d’un millimètre réduit considérablement la capacité de levage réelle de votre équipement.
Épaisseur du matériau : Le champ magnétique nécessite un volume de matériau suffisant pour le traverser. Si une plaque d'acier s'avère trop fine, le flux 'fuite' facilement directement par le bas de la plaque. Cette fuite empêche le circuit magnétique de s’enclencher complètement. Par conséquent, l’adhérence magnétique s’affaiblit considérablement, augmentant ainsi les risques de chute soudaine.
Composition du matériau : Les fabricants évaluent les capacités de levage standard spécifiquement pour l'acier à faible teneur en carbone. Différents alliages possèdent des perméabilités magnétiques très différentes. L'acier à haute teneur en carbone, la fonte et des alliages spéciaux spécifiques résistent au flux magnétique. Les gestionnaires d'installations doivent réduire de manière agressive la capacité du lève-personne lors de la manipulation de ces matériaux spécifiques afin de maintenir les normes de sécurité.
Le risque de pelage : la manipulation de tôles d'acier longues et flexibles présente des défis physiques uniques. Lorsqu’elles sont hissées depuis le centre, les fines feuilles s’affaissent naturellement aux extrémités. Cette action d'affaissement amène le métal à se plier physiquement et à se décoller de la face plate de l'aimant. Pour éviter cet effet de pelage, les opérations doivent utiliser des palonniers. Les poutres d'écartement déploient plusieurs élévateurs plus petits uniformément sur toute la longueur du matériau flexible.
Sécurité opérationnelle, conformité et atténuation des risques
La manutention sécuritaire des matériaux repose sur une normalisation rigoureuse. Les réglementations industrielles interdisent de faire fonctionner les aimants de levage à proximité de leurs points de rupture absolus. La compréhension et le respect des facteurs de sécurité garantissent la sécurité opérationnelle au quotidien.
Les ingénieurs calculent des facteurs de sécurité pour s"adapter aux forces dynamiques inattendues. Des organisations comme l"ASME (en particulier la norme B30.20) et l"OSHA imposent des marges de sécurité strictes. La plupart des fabricants réputés adhèrent à un ratio de sécurité de 3 : 1. Certains environnements spécifiques exigent des marges de 2 : 1, voire 4 : 1. Dans un rapport de 3 : 1, un élévateur évalué pour une charge de travail sûre (SWL) de 1 000 lb doit nécessiter 3 000 lb de force de traction réelle pour se détacher dans des conditions de laboratoire parfaites. Ce tampon massif absorbe les charges de choc dues aux mouvements brusques de la grue.
Les opérateurs doivent participer activement à l’atténuation des risques grâce à des tests préalables au levage cohérents. Le respect de règles procédurales strictes évite les accidents tragiques dans les ateliers.
Effectuez un test de vol stationnaire avant de libérer la charge pour le transport. Soulevez le matériau à quelques centimètres du sol. Faites une pause et vérifiez visuellement que le maintien magnétique reste stable.
Assurez- vous que la charge reste parfaitement centrée. Vous devez aligner l'appareil directement sur le centre de gravité exact du matériau pour éviter tout basculement dangereux.
Ne vous tenez jamais sous une charge suspendue magnétiquement. Utilisez toujours des slogans pour guider le matériel à une distance sûre.
Ne soulevez pas de matériaux dépassant les directives relatives au rapport épaisseur/poids publiées dans le manuel spécifique de votre fabricant.
Les contraintes de maintenance de routine jouent également un rôle majeur dans la conformité. Bien que les aimants permanents manquent d’électronique sensible, ils utilisent toujours des pièces mécaniques mobiles. Le levier manuel et la goupille de verrouillage interne supportent des milliers de cycles. Les opérateurs doivent inspecter ces composants quotidiennement. De plus, l’état de la face de contact magnétique inférieure nécessite des inspections documentées régulières. Les rainures, les rayures profondes ou les débris incrustés sur cette face créent des espaces d"air artificiels, détruisant vos limites de charge de travail en toute sécurité.
L"analyse de rentabilisation : pourquoi passer aux poussoirs magnétiques dans la fabrication de l"acier ?
L’adoption d’une technologie de levage avancée transforme complètement l’économie de fabrication. Les méthodes de montage traditionnelles drainent activement les ressources en main-d’œuvre. Le passage à un de haute qualité élévateur magnétique présente des avantages immédiats et mesurables sur l’ensemble de l’atelier de production.
L’efficacité du flux de travail connaît l’amélioration la plus spectaculaire. Les méthodes traditionnelles exigent que les équipes passent des chaînes lourdes ou des élingues synthétiques sous des plaques d"acier aux arêtes vives. Ce processus nécessite des blocs de fardage et des leviers encombrants. La technologie magnétique élimine complètement cette lutte physique fastidieuse. Le temps d’installation passe instantanément de plusieurs minutes à quelques secondes seulement.
La protection matérielle représente une autre victoire financière majeure. Les pinces mécaniques reposent sur une friction agressive pour sécuriser les charges lourdes. Ils mordent profondément dans le métal. Les élingues plient souvent les bords fragiles des plaques plus minces. La technologie magnétique empêche complètement ces dommages aux bords. Il élimine les rayures profondes généralement causées par les équipements de gréage abrasifs, préservant ainsi la qualité esthétique de votre inventaire.
L’optimisation de l’espace s’ensuit naturellement. Les aimants permettent un véritable levage de haut en bas. Vous n"avez plus besoin de laisser de larges allées entre les piles d"acier. Les opérateurs peuvent empiler de lourdes plaques d"acier beaucoup plus près les unes des autres sur le sol de l"installation. Le dégagement latéral pour l’insertion du harnais devient totalement inutile. Cela récupère d’énormes quantités de superficie d’entrepôt utilisable.
La logique de ROI justifie fortement l’investissement initial. Les dirigeants des installations devraient comparer directement le coût initial des élévateurs de qualité industrielle avec la réduction des heures de travail quotidiennes. Calculez les minutes économisées sur chaque ascenseur au cours d’un exercice. Combinez ces économies sur les coûts de main-d’œuvre avec la diminution drastique des déchets liés aux dommages matériels. L’équipement est généralement amorti au cours des premiers trimestres de mise en œuvre.
Logique de présélection : prochaines étapes de l"approvisionnement
La sélection de l’équipement de levage approprié nécessite une approche d’ingénierie méthodique. Les équipes d’approvisionnement doivent aller au-delà des spécifications de base du catalogue. Vous devez aligner les capacités absolues de l"équipement avec les réalités les plus dures de votre installation.
Tout d’abord, définissez explicitement vos extrêmes opérationnels. Documentez les matériaux les plus fins, les plus lourds et les plus longs que votre établissement manipule quotidiennement. Notez les pires conditions de surface présentes dans votre inventaire. Vous devez baser entièrement vos spécifications de levage sur ces pires scénarios. Ne dimensionnez jamais votre équipement en fonction de conditions de laboratoire idéales et propres.
Ensuite, exigez une documentation de test stricte de la part des fournisseurs potentiels. Le marché industriel contient d’innombrables clones bon marché et non vérifiés. Ne présélectionnez que les fournisseurs qui fournissent des certificats de test individuels. Ces documents doivent prouver que la force de rupture de l"unité spécifique répond activement au facteur de sécurité annoncé. Exigez la traçabilité pour chaque unité sérialisée que vous envisagez d’acheter.
Vous devez également évaluer attentivement les besoins en matière de facteur de forme. Déterminez les profils géométriques exacts de votre inventaire. Si vous manipulez des plaques d"acier standard, vous avez besoin de élévateurs traditionnels à face plate. Cependant, si votre installation traite des tuyaux ronds, des barres pleines et des pièces cylindriques, les faces planes sont propices au désastre. Vous devez vous procurer des élévateurs de base en V (prisme) conçus spécifiquement pour bercer les surfaces courbes.
Votre prochaine étape la plus concrète consiste à réaliser un audit complet sur site. Parcourez le sol et identifiez vos goulots d’étranglement actuels en matière de levage. Documentez où les chaînes ralentissent les temps de chargement de votre CNC. Enfin, consultez un spécialiste certifié en gréage. Ils vous aideront à adapter parfaitement un élévateur magnétique à votre infrastructure de pont roulant et à vos cycles de service spécifiques.
Conclusion
Un élévateur magnétique manipule avec brio la physique de base pour révolutionner la manutention de matériaux lourds. Nous avons étudié comment les rotors internes alignent le flux magnétique, éliminant ainsi le besoin d"énergie électrique dans les modèles permanents. Cependant, son succès dans le monde réel dépend entièrement de la formation des opérateurs. Vous devez comprendre en profondeur ses limites en termes d"entrefers de surface, d"épaisseur du matériau et de perméabilité de l"alliage pour éviter les accidents.
Considérez l’aimant de levage non seulement comme un simple outil manuel, mais comme un système hautement technique. Cela nécessite une correspondance exacte avec les profils de charge uniques de votre installation. En respectant des facteurs de sécurité stricts et en mettant en œuvre des tests de survol obligatoires, les équipes opérationnelles peuvent considérablement améliorer à la fois le débit et la sécurité au sol.
Agissez dès aujourd’hui pour moderniser vos protocoles de gréage. Téléchargez une liste de contrôle d"évaluation spécialisée de l"indice de charge pour auditer votre inventaire actuel. Vous pouvez également contacter une équipe d’ingénierie commerciale certifiée pour un examen d’application spécifique au site afin de mettre à niveau en toute confiance votre infrastructure de levage.
FAQ
Q : Un élévateur magnétique permanent perd-il sa force avec le temps ?
R : Non. Les aimants en néodyme conservent indéfiniment leurs champs magnétiques intenses dans des conditions de fonctionnement normales. Ils ne perdent de leur résistance que s"ils sont soumis à une chaleur extrême dépassant leur température de Curie spécifique ou s"ils subissent de graves chocs physiques qui endommagent la structure cristalline interne.
Q : Puis-je utiliser un élévateur magnétique sur de l’acier chaud ?
Zhongke Electric s'engage dans la R&D et fournit une solution complète pour la métallurgie électromagnétique, ainsi qu'un système de chauffage en ligne pour le laminage continu.