Faire confiance à une force invisible pour suspendre de lourdes charges d’acier crée une intense anxiété opérationnelle. Les acheteurs doutent naturellement d’une prise purement magnétique. Regarder des charges utiles massives pendre dans les airs déclenche de véritables problèmes de sécurité sur le lieu de travail. Les pratiques de levage dangereuses provoquent directement des accidents catastrophiques dans les installations. De mauvaises méthodes de truquage entraînent de graves violations de la conformité. Les chutes d’équipement garantissent des arrêts de production massifs et des blessures physiques. Nous devons établir une base de référence scientifiquement exacte. Un élévateur magnétique permanent reste exceptionnellement sûr. Cette sécurité s'applique strictement lorsque les opérateurs respectent ses limitations physiques. Les équipes doivent vérifier mathématiquement les marges de sécurité avant d'exécuter chaque levage. Les installations doivent également former intensément leurs travailleurs sur leurs environnements de déploiement spécifiques. Comprendre la physique du cœur élimine complètement ces risques opérationnels perçus. Vous découvrirez bientôt comment ces appareils sécurisent de manière fiable les charges utiles lourdes. Nous explorerons les variables environnementales spécifiques qui menacent leur emprise. Enfin, vous apprendrez exactement comment les régulateurs internationaux évaluent la sécurité du levage.
Points clés à retenir
Conception à sécurité intégrée : les élévateurs magnétiques permanents ne nécessitent pas d'électricité ; ils ne peuvent pas laisser tomber de charges en raison de pannes de courant dans les installations.
Les ratios de sécurité sont obligatoires : les élévateurs conformes à l'industrie sont évalués avec un facteur de sécurité de 3 : 1 ou 2 : 1 (limite de charge de travail) pour tenir compte des variables du monde réel.
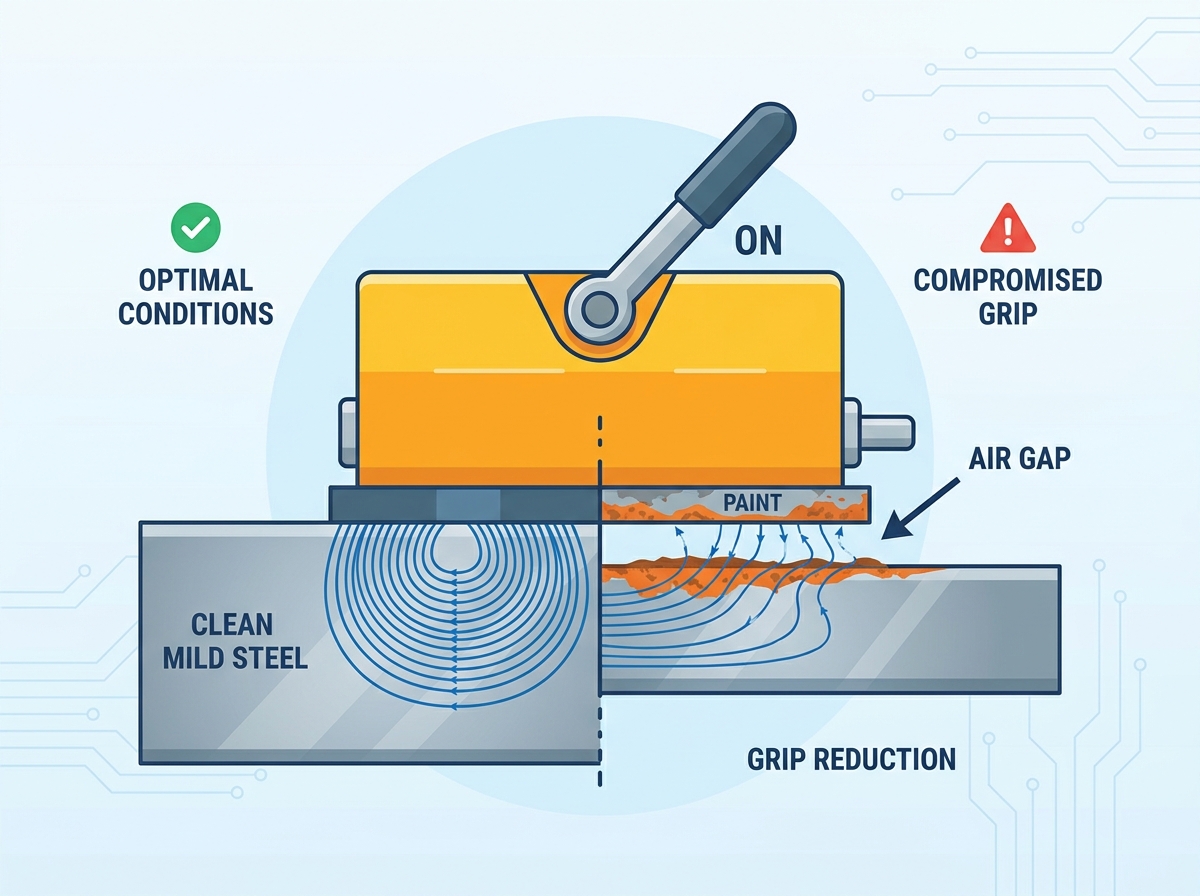
L'adhérence est conditionnelle : la capacité nominale d'un élévateur suppose un acier plat, propre, épais et à faible teneur en carbone. La peinture, la rouille, les espaces d’air et les matériaux minces réduisent considérablement la force de maintien.
Facteur humain : La majorité des défaillances du levage magnétique proviennent d’une erreur de l’opérateur (une mauvaise évaluation du centre de gravité ou l’ignorance des conditions de surface) plutôt que d’une défaillance de l’équipement.
La physique de la sécurité : comment un élévateur magnétique maintient la charge
De nombreux opérateurs considèrent les aimants industriels comme de mystérieuses boîtes noires. En réalité, ils fonctionnent sur des bases physiques hautement prévisibles. Vous pouvez calculer leur force de maintien exacte avant le levage. Il faut examiner les composants mécaniques créant cette force invisible.
Le mécanisme interne
Une unité standard contient des aimants en néodyme extraordinairement puissants. Ces composants internes génèrent un champ de flux constant et puissant. Un cylindre diamétralement magnétisé se trouve à l’intérieur du boîtier principal en acier. Vous activez l"appareil en tournant un levier externe. Tourner cette poignée fait tourner le cylindre magnétique interne. Les pôles magnétiques internes s"alignent parfaitement lorsqu"ils sont complètement engagés. Le champ de flux pousse alors agressivement vers le bas. Il pénètre profondément dans la charge d"acier située en dessous. Il vous suffit de faire pivoter la poignée vers l"arrière pour libérer la charge. Cette action physique court-circuite entièrement le champ magnétique. Le flux reste piégé en toute sécurité à l’intérieur du boîtier supérieur en acier. La charge s"éloigne immédiatement de la face de contact.
Le mythe de la panne de courant
Une idée fausse très répandue dans l’industrie concerne la dépendance au réseau électrique. Les anciens systèmes électromagnétiques nécessitaient une électricité constante et ininterrompue pour fonctionner. Les électroaimants abandonnaient leurs charges instantanément en cas de panne de courant de l"installation. Les unités permanentes éliminent complètement ce risque massif. Ils fonctionnent totalement indépendamment du réseau électrique local. Une panne de courant dans une installation n’a aucun effet sur la force de rétention. Les aimants internes en néodyme fournissent toute l"énergie de levage nécessaire. Cette conception à sécurité intégrée garantit que la charge reste suspendue en toute sécurité pendant les pannes de courant. Les opérateurs n’ont jamais à craindre des pannes soudaines de l’infrastructure électrique.
Systèmes de verrouillage mécanique
Les mécanismes de sécurité physique empêchent les rejets catastrophiques en vol. Vous ne pouvez pas simplement appuyer sur la poignée pour libérer une charge utile. Les poignées de qualité industrielle sont dotées d"un loquet de sécurité robuste à ressort. Ce loquet verrouille solidement le levier en position active. Les chocs accidentels ne peuvent pas désengager l"appareil. Les fortes vibrations pendant le transport aérien ne déplaceront pas la poignée. Les mouvements de balancement ne peuvent pas vaincre la goupille de verrouillage principale. L"opérateur doit tirer manuellement une goupille physique vers l"arrière. Ce n’est qu’alors qu’ils pourront faire tourner le levier pour démagnétiser le système. Ce processus obligatoire en deux étapes élimine les chutes de charge accidentelles.
Critères d"évaluation de base : variables qui compromettent l"adhérence magnétique
Une puissance magnétique maximale suppose généralement des conditions de laboratoire parfaites. Les applications industrielles réelles offrent rarement ces scénarios idéaux. Vous devez comprendre exactement comment les variables environnementales dégradent le pouvoir de rétention. Ignorer ces facteurs compromet immédiatement la sécurité des installations.
Épaisseur du matériau et saturation magnétique
Les aimants nécessitent un volume spécifique de métal pour fonctionner de manière optimale. L"acier de la charge utile doit absorber la totalité du flux magnétique. Les matériaux minces ne peuvent tout simplement pas absorber toute l’énergie générée. L"excès de champ magnétique se répand dans l"air ambiant. Les ingénieurs appellent ce phénomène un manque de saturation magnétique. Les feuilles minces réduisent considérablement la force de maintien effective. Chaque appareil comporte un point de rupture mathématique spécifique. Ce point définit le moment où l"aimant dépasse la capacité structurelle du matériau. La charge utile se décolle facilement si le métal est trop fin. Vous devez toujours consulter les tableaux de déclassement d"épaisseur du fabricant.
Entrefers et finition de surface
Le flux magnétique a beaucoup de mal à se propager dans l’air vide. La tenue la plus forte nécessite un contact métal sur métal direct et affleurant. Les finitions de surface rugueuses ruinent immédiatement cette connexion physique parfaite. Une rouille importante crée des espaces d’air microscopiques sur la surface. La calamine épaisse agit exactement comme une barrière physique. Un retour à la réalité devient ici absolument nécessaire. Même un minuscule entrefer de 0,5 mm compromet gravement la sécurité. Un si petit écart réduit la capacité de levage totale jusqu"à 50 %. Les opérateurs doivent nettoyer et inspecter de manière agressive la surface de contact avant de soulever.
Composition du matériau (types d"alliages)
Différents alliages d"acier absorbent le flux magnétique à des rythmes complètement différents. L"acier à faible teneur en carbone agit comme un parfait conducteur magnétique. Il permet d"obtenir facilement 100 % de la capacité de levage nominale de l"appareil. Les aciers à haute teneur en carbone limitent le flux interne d"énergie magnétique. La fonte présente des défis de sécurité importants pour les équipes de levage. La fonte contient des flocons de graphite et des niveaux de carbone plus élevés. Le levage de composants en fonte réduit la capacité totale d"environ 50 %. Vous devez activement déclasser votre équipement en fonction de l"alliage exact.
Déclassement de capacité estimé par type de matériau
Type de matériau
Qualité de saturation magnétique
Capacité de levage estimée
Acier à faible teneur en carbone (acier doux)
Excellent
100 % de la capacité nominale
Acier à haute teneur en carbone
Modéré
70 % à 80 % de la capacité nominale
Fonte
Pauvre
50 % à 65 % de la capacité nominale
Acier allié (par exemple, acier inoxydable série 300)
Non magnétique / Très mauvais
0% - 10% (Dangereux pour le levage)
Normes de l’industrie et conformité : ce qu’exigent les régulateurs
L’industrie lourde ne tolère absolument aucune hypothèse concernant le levage aérien. Les autorités de sécurité réglementent fortement tous les appareils de levage à proximité dans le monde. Les régulateurs imposent strictement la conformité pour prévenir les accidents mortels du travail. Vous devez comprendre les règles spécifiques régissant votre équipement.
Normes ASME B30.20 et sous le crochet
L"American Society of Mechanical Engineers publie des lignes directrices extrêmement rigoureuses. ASME B30.20 régit spécifiquement les dispositifs de levage sous le crochet. Il définit des exigences strictes en matière de structure et de test pour tous les fabricants. La norme dicte la manière dont les composants internes doivent supporter les contraintes mécaniques. Il exige des inspections visuelles approfondies avant chaque quart de travail quotidien. Les fabricants doivent apposer en permanence des étiquettes d"identification physique affichant la charge nominale. La conformité garantit que l"appareil gère en toute sécurité une répétition industrielle intense au fil du temps. Les installations qui ne répondent pas aux normes ASME sont confrontées à des arrêts opérationnels immédiats.
Législation HSE et internationale en matière de sécurité
Les autorités mondiales de sécurité partagent une position remarquablement unifiée sur le levage aérien. Le Health and Safety Executive (HSE) du Royaume-Uni applique une législation sans compromis en matière de levage. Le Règlement sur les opérations et les équipements de levage (LOLER) classe strictement les aimants. HSE exige des examens approfondis et documentés de tous les accessoires de levage actifs. Les inspecteurs de sécurité recherchent activement la fatigue structurelle et les poignées endommagées. Ils vérifient les loquets de sécurité manquants et les étiquettes de capacité illisibles. Les organismes internationaux attendent des tests réguliers et certifiés pour vérifier les performances continues. Une documentation appropriée prouve que vous maintenez un environnement de travail conforme et sûr.
Comprendre le facteur de sécurité (3:1 contre 2:1)
Un facteur de sécurité fournit un tampon mathématique crucial pour les opérations. Une limite de charge de travail (WLL) de 3 : 1 indique une marge de sécurité considérable. Supposons qu’une unité ait une capacité de travail sécuritaire de 1 000 kg. Il faut en réalité 3 000 kg de force de traction pour l"arracher. Ces tests de base se déroulent dans des conditions d’acier plat tout à fait idéales. Ce rapport 3:1 absorbe les chocs violents liés aux mouvements brusques de la grue. Il aide à atténuer en toute sécurité les impuretés mineures de la surface lors d’un levage. Certaines normes autorisent un facteur de sécurité de 2 : 1 pour les environnements hautement contrôlés. Vous devez fortement éviter les unités importées non certifiées et dépourvues de la documentation appropriée. Les importations non vérifiées revendiquent souvent des capacités élevées sans véritable test de déchirure.
Risques de mise en œuvre et réalités de l’adoption
Même les outils parfaitement fabriqués échouent rapidement en cas de mauvaise utilisation humaine. Les réalités des applications nécessitent une surveillance vigilante de la part des responsables d"étage. Les opérateurs doivent reconnaître quand des facteurs environnementaux rendent le levage intrinsèquement dangereux. La formation reste votre principale défense contre les pannes d’équipement catastrophiques.
Erreurs de calcul du centre de gravité
Un placement incorrect des charges reste un risque opérationnel quotidien majeur. L"aimant doit être placé directement au-dessus du centre de gravité précis de la charge utile. La charge s"inclinera violemment lorsqu"elle sera soulevée si elle est décentrée. Cette action d"inclinaison inattendue crée un effet de pelage très dangereux. L"effet de pelage éloigne la charge de la face magnétique. Une force de pelage nécessite beaucoup moins d’énergie pour détacher une charge. Il détruit l’aimant beaucoup plus rapidement qu’une traction verticale droite. Les opérateurs doivent trouver soigneusement le point d’équilibre avant de lever de lourdes poutres.
Contraintes de température
La chaleur ambiante extrême endommage de manière permanente les structures magnétiques internes. Les aimants en néodyme standard perdent leur résistance structurelle à haute température. Les performances chutent sensiblement lorsque la température ambiante dépasse 80°C (176°F). L"exposition à des températures supérieures à 150°C peut démagnétiser complètement l"appareil. Les fonderies et les usines de forge lourde présentent de graves risques thermiques pour les équipements. Les environnements à haute température nécessitent des dispositifs de levage hautement spécialisés. Ces modèles haute température utilisent des alliages magnétiques complètement différents comme le samarium cobalt. Vérifiez toujours la température de fonctionnement maximale avant de déployer une unité.
Charges de flexion
Le levage de tôles d’acier grandes et fines constitue une menace mécanique unique. Un seul aimant central crée des surplombs extrêmes sur les plaques larges. Les bords de la fine feuille s’affaisseront vers le bas en raison de la gravité. Cet affaissement physique provoque une flexion intense du matériau. L"action de flexion décolle littéralement la feuille de la face de l"aimant. Nous déconseillons fortement d"utiliser une seule unité pour les grandes feuilles. Vous devriez plutôt déployer des poutres de flèche personnalisées. Les poutres d"écartement suspendent plusieurs aimants uniformément sur toute la longueur de la feuille. Cela répartit correctement le poids et évite l’affaissement des matériaux dangereux.
Logique de présélection : Comment choisir un élévateur magnétique sûr
La sélection du bon outil nécessite une évaluation méthodique et fondée sur des preuves. Vous ne pouvez pas vous fier uniquement aux brochures marketing ou aux allégations de capacité maximale. La sécurité opérationnelle dépend de tests éprouvés et d’une conception mécanique appropriée. Suivez un processus de présélection strict pour protéger vos travailleurs.
Exigez des rapports de déchirement certifiés
N’acceptez jamais d’approximations de lots généralisées de la part d’un fournisseur d’équipement. Insistez sur une documentation rigoureuse prouvant les tests unitaires individuels. Un fabricant réputé fournit un certificat de test unique pour chaque numéro de série. Ce certificat doit indiquer la force d"arrachement exacte obtenue lors des tests. Cela prouve que l’unité spécifique répond au facteur de sécurité requis de 3:1. Si un fournisseur ne peut pas produire ce rapport individuel, éloignez-vous immédiatement.
Évaluer la poignée et le mécanisme de verrouillage
La poignée d"activation agit comme la principale interface de sécurité pour les opérateurs. Recherchez des conceptions hautement ergonomiques protégeant les mains de l"opérateur du pincement. Le mécanisme de verrouillage doit comporter un loquet de sécurité physique à haute tension. Il doit résister activement à un désengagement accidentel lors de mouvements de transit violents. Testez la poignée manuellement pour vous assurer que la goupille de verrouillage s’enclenche profondément. Les loquets fragiles présentent un risque grave et inacceptable pour le personnel d"étage.
Évaluer la conception de la rainure en V
De nombreuses installations soulèvent fréquemment des charges cylindriques telles que des tuyaux ou des barres rondes. Un fond complètement plat ne peut pas sécuriser en toute sécurité une charge utile ronde. Vérifiez que l"unité présente une conception en V profondément usinée en dessous. La rainure en V fournit deux lignes longitudinales distinctes de contact magnétique. Vous devez calculer avec précision la capacité déclassée pour tous les matériaux ronds. Les formes cylindriques réduisent souvent la capacité de rétention effective jusqu"à 50 %. Le vendeur doit fournir un tableau de déclassement spécifique pour les charges rondes.
Faire correspondre l’empreinte du lève-personne à l’application
Une inadéquation entre la taille de l’appareil et la taille de la charge utile provoque une instabilité instantanée. Assurez-vous que la zone de contact correspond à vos dimensions matérielles quotidiennes spécifiques. Nous vous recommandons de suivre une liste de contrôle d’évaluation stricte :
Consultez la certification détachable spécifique pour connaître le numéro de série exact que vous avez l'intention d'acheter.
Inspectez le loquet de sécurité physique pour garantir que la tension du ressort reste ferme et réactive.
Calculez le déclassement requis de la rainure en V si vos opérations quotidiennes impliquent des tubes ou des barres rondes.
Mesurez les dimensions typiques de votre charge utile pour qu'elles correspondent à l'empreinte de surface exacte du sabot magnétique.
Une empreinte trop grande pour la charge utile gaspille un flux magnétique précieux. Une empreinte trop petite concentre trop de stress physique sur une surface minuscule. Analysez vos dimensions d’acier les plus courantes avant d’approuver tout achat.
Conclusion
Nous pouvons classer en toute confiance les élévateurs magnétiques parmi les outils industriels hautement fiables. Ils utilisent des forces mathématiquement prévisibles pour sécuriser des poids énormes en toute sécurité. Le respect des principales variables de sécurité garantit des opérations quotidiennes totalement sans incident. Vous devez toujours tenir compte de l’épaisseur du matériau, des entrefers de surface et de l’équilibre des charges. Nous vous recommandons fortement de donner la priorité aux fournisseurs offrant une transparence totale des tests. Recherchez des fournisseurs fournissant des tableaux détaillés de réduction de capacité et des certificats de déchirure vérifiés. Ne faites pas de compromis sur la qualité structurelle lorsque des vies dépendent d’un maintien sûr. Enfin, mettez en œuvre des directives complètes et obligatoires en matière de formation des opérateurs dans l’ensemble de votre installation. Les opérateurs formés représentent votre meilleure défense contre les risques de levage sur le lieu de travail.
FAQ
Q : Un élévateur magnétique permanent peut-il perdre son magnétisme avec le temps ?
R : Ils perdent leur magnétisme extrêmement lentement, généralement moins de 1 % par décennie. Vous ne remarquerez aucune baisse de performances pendant les opérations normales. La perte ne se produit qu’en cas d’exposition à une chaleur ambiante extrême ou à un traumatisme physique grave. Gardez toujours l"appareil à l"écart des flammes nues, des arcs de soudage ou des collisions à fort impact pour préserver le champ interne de néodyme.
Q : Que se passe-t-il si le matériau est peint ?
R : La peinture agit exactement comme un entrefer. Il sépare physiquement la face de l"aimant de l"acier conducteur. Les opérateurs doivent consulter la courbe de déclassement de l"entrefer spécifique du fabricant avant de procéder au levage. Ce tableau crucial aide à déterminer la véritable charge de travail sûre en fonction de l’épaisseur exacte de la peinture. Les revêtements industriels épais réduisent considérablement la puissance de maintien sûre.
Q : Les élévateurs magnétiques nécessitent-ils un étalonnage annuel ?
R : Bien qu’ils ne nécessitent pas de « calibrage » comme une balance numérique, ils nécessitent une attention particulière. Ils nécessitent strictement une recertification annuelle et des tests de déchirure. Ces tests rigoureux garantissent qu’ils continuent de se conformer aux réglementations locales et internationales en matière de sécurité du levage. Des tests de routine confirment que le facteur de sécurité de 3:1 reste structurellement intact après un an d"utilisation intensive.
Zhongke Electric s'engage dans la R&D et fournit une solution complète pour la métallurgie électromagnétique, ainsi qu'un système de chauffage en ligne pour le laminage continu.