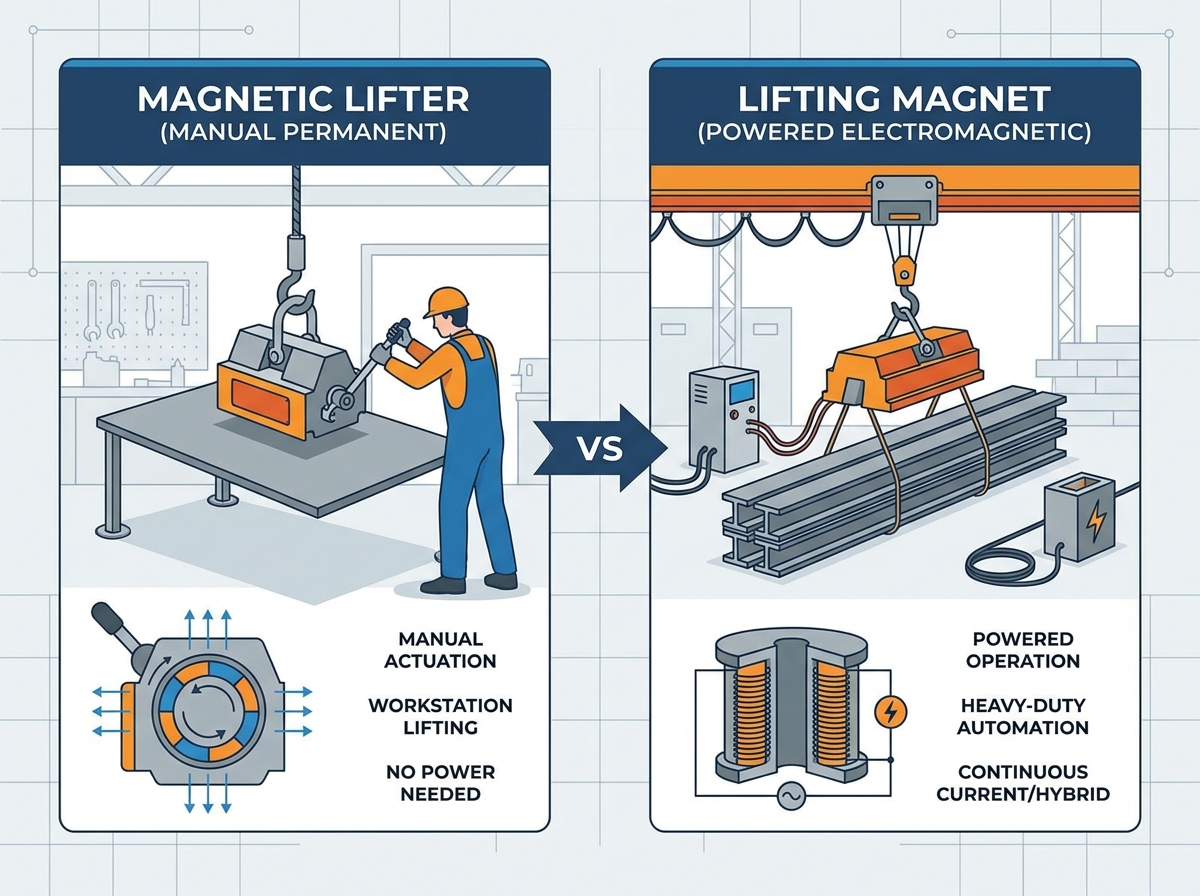
Les professionnels des achats et les manutentionnaires sont souvent confrontés à un point de confusion immédiat. Les termes « élévateur magnétique » et « aimant de levage » apparaissent souvent de manière interchangeable dans l"industrie. Ce mélange sémantique crée de graves erreurs de spécification dans l"atelier. Il faut clarifier la distinction pratique. Un « élévateur magnétique » implique généralement un aimant permanent compact, actionné manuellement, utilisé pour des tâches localisées sur un poste de travail. À l’inverse, un « aimant de levage » constitue un terme générique plus large. Il englobe les systèmes électromagnétiques ou électropermanents automatisés à grande échelle qui dominent la fabrication lourde et les chantiers sidérurgiques. Nous devons dépasser les simples différences de vocabulaire. Cet article évalue les technologies sous-jacentes qui pilotent ces outils. Vous apprendrez à évaluer les valeurs de détention réelles au lieu de vous fier aux limites théoriques. En fin de compte, vous identifierez le système de levage magnétique exact qui s"aligne parfaitement avec vos protocoles de sécurité opérationnelle, vos paramètres de charge et l"infrastructure spécifique de votre installation.
Points clés à retenir
Terminologie : « Les élévateurs magnétiques » désignent généralement des unités permanentes manuelles ; Les « aimants de levage » couvrent toute la catégorie, y compris les systèmes motorisés pour usage intensif.
Choix technologique : la sélection dépend du volume de charge, du cycle de service et de la disponibilité de l'énergie (permanente, électromagnétique ou électro-permanente).
Variables de performance : La capacité annoncée est basée sur des conditions idéales ; La « valeur de maintien » réelle nécessite le calcul des entrefers, de l'épaisseur du matériau et de la rugosité de la surface.
Atténuation des risques : les unités de haute qualité sont définies par des facteurs de sécurité certifiés (généralement une force d'arrachement de 3 : 1 ou 3,5 : 1) et une documentation de test vérifiable, et pas seulement par une qualité de construction esthétique.
1. Définir les catégories : élévateurs magnétiques manuels et aimants de levage motorisés
Le "Lève-Magnétique" (Permanent/Manuel)
Le manuel élévateur magnétique fonctionne sans sources d'alimentation externes. Ces appareils reposent entièrement sur des matériaux de terres rares à haute énergie, le plus souvent du néodyme (NdFeB). Les opérateurs les actionnent à l'aide d'un levier mécanique. Tourner ce levier aligne les champs magnétiques internes, dirigeant le flux magnétique vers le bas dans la charge. L'inversion du levier court-circuite le champ en interne, libérant ainsi le matériau.
Ces unités excellent dans des environnements spécifiques. Ils sont idéaux pour le chargement de machines CNC, la manipulation de tôles d"acier dans les ateliers de fabrication et les postes de travail indépendants. Parce qu’ils ne nécessitent pas d’électricité, ils offrent une mobilité complète dans votre installation.
L"« aimant de levage » alimenté (électromagnétique et électropermanent)
Les aimants de levage motorisés représentent une avancée considérable en termes d’échelle et de complexité. Ces systèmes nécessitent du courant électrique soit pour générer le champ magnétique en continu, soit pour le faire basculer momentanément. Ils dominent les applications industrielles lourdes.
Vous verrez ces systèmes robustes déplacer des brames d’acier de plusieurs tonnes, nettoyer les parcs à ferraille et alimenter des cellules de soudage robotisées automatisées. Ils gèrent des mouvements de matériaux répétitifs et à haute fréquence où un actionnement manuel entraînerait une fatigue importante de l"opérateur. Ils peuvent s"étendre sur plusieurs mètres de longueur et s"intègrent souvent directement dans les systèmes de commande des ponts roulants.
Le pivot de l’évaluation
Comprendre cette distinction est profondément important pour les achats. L’achat d’une mauvaise catégorie entraîne de graves frictions opérationnelles. Le choix d"une unité manuelle pour une ligne de production à grand volume ralentit le débit. À l’inverse, l’installation d’un électro-aimant pour des tâches simples sur un poste de travail complique excessivement votre infrastructure électrique. Vous devez évaluer la disponibilité de l’alimentation électrique, les exigences de formation des opérateurs et les normes de conformité en matière de sécurité avant de rédiger un bon de commande.
2. Technologies de base : évaluation de l"adéquation opérationnelle et des limites
Poussoirs magnétiques permanents
Les systèmes permanents offrent une simplicité inégalée. Leur plus grande force réside dans leur besoin en énergie opérationnel nul. Ils sont intrinsèquement sûrs pendant les pannes de courant. Une panne de courant ne fera jamais tomber une charge suspendue par un aimant permanent. Ils offrent également une excellente portabilité.
Cependant, ils ont des limitations physiques strictes. La capacité maximale est limitée par la taille des aimants internes aux terres rares. Les lignes à haute répétition révèlent un autre défaut : l’actionnement manuel du levier provoque rapidement une fatigue de l’opérateur. De plus, leurs performances sont médiocres sur des matériaux très fins. L"acier fin n"a pas la masse nécessaire pour saturer le champ magnétique, ce qui entraîne de faibles forces de maintien.
Électro-aimants
Les électroaimants utilisent un courant continu traversant de lourdes bobines de cuivre ou d"aluminium pour générer des champs puissants. Ils offrent des capacités de levage massives. Ils permettent aux opérateurs de faire varier la force de maintien, ce qui permet de laisser tomber des plaques d"acier individuelles d"une pile. Ils pénètrent également profondément dans les matériaux rugueux ou irréguliers.
Leurs limites tournent entièrement autour de l’électricité. Ils dépendent à 100 % d’une alimentation continue. Si l"installation perd du courant, un électro-aimant abandonne instantanément sa charge. Ce risque catastrophique rend absolument obligatoires les coûteux systèmes de batterie de secours (UPS). De plus, les résistances génèrent une chaleur importante lors de leur utilisation. Cette accumulation de chaleur les empêche d’exécuter des cycles de service continus 24h/24 et 7j/7 sans périodes de refroidissement.
Aimants de levage électro-permanents (l"hybride)
Les aimants électro-permanents combinent les meilleurs caractéristiques des deux systèmes. Ils utilisent une courte impulsion électrique simplement pour activer ou désactiver l’état magnétique. Une fois activés, les aimants permanents maintiennent la charge en toute sécurité. Le système ne consomme aucune énergie pendant le levage proprement dit. Une panne de courant en cours de levage n’entraînera pas la chute de la charge.
Les principales limites sont financières et mécaniques. Ils entraînent une dépense en capital initiale beaucoup plus élevée. Ils abritent également des circuits de contrôle interne complexes. Lorsque des réparations deviennent nécessaires, vous avez besoin de techniciens spécialisés plutôt que de personnel de maintenance standard.
Aperçu de la comparaison technologique
Type de technologie
Dépendance de puissance
Réduire le risque en cas de perte de puissance
Application idéale
Manuel permanent
Aucun
Zéro
Postes de travail, chargement CNC
Électromagnétique
Continu
Élevé (nécessite UPS)
Manutention des ferrailles, dalles épaisses
Électro-Permanent
Impulsion uniquement
Zéro
Cellules automatisées, grandes plaques
3. La réalité de la « valeur de détention » : déclasser votre capacité de levage
L’erreur de la « condition idéale »
Les acheteurs font souvent des hypothèses dangereuses sur la base des fiches techniques des fabricants. Les fournisseurs évaluent leurs capacités de levage maximales dans des conditions de laboratoire strictement idéales. Ils testent sur de l’acier épais, parfaitement plat et à faible teneur en carbone. Les blocs de test n’ont aucune rouille, calamine ou peinture en surface. Votre atelier correspond rarement à ces conditions impeccables. S’attendre à des performances maximales annoncées dans le monde réel conduit à des échecs dangereux.
Épaisseur du matériau
Les champs magnétiques nécessitent une masse physique pour les traverser. Nous appelons cela la saturation magnétique. Si vous placez un grand aimant sur une fine tôle d"acier, les lignes de champ traversent complètement le matériau et s"échappent dans l"air en dessous. Le matériau ne peut pas absorber toute la force magnétique. Ce manque de masse réduit considérablement votre charge de travail réelle en toute sécurité. Une unité conçue pour 1 000 kg ne peut contenir en toute sécurité que 200 kg si la plaque d"acier est trop fine.
Le facteur d’entrefer
Toute barrière séparant l’aimant de l’acier brut agit comme un entrefer. Cela inclut le tartre, la rouille, les couches de peinture épaisses ou les textures de surface inégales. La force magnétique diminue de façon exponentielle à mesure que l’entrefer augmente. Même une couche d’un demi-millimètre de peinture industrielle peut réduire de moitié la valeur de rétention. Vous devez tenir compte de ces conditions de surface avant d’approuver un levage.
Composition du matériau
Tous les aciers ne sont pas hautement magnétiques. L"acier doux à faible teneur en carbone offre d"excellentes voies magnétiques. À l’inverse, l’acier à haute teneur en carbone, la fonte et certains alliages d’acier résistent au flux magnétique. La fonte contient des vides structurels et des flocons de graphite. Le levage de composants en fonte réduit votre capacité de maintien effective de 30 à 50 % par rapport à l"acier doux. Vous devez identifier au préalable vos alliages de matériaux exacts.
Cadre décisionnel
Les acheteurs intelligents n’achètent jamais en fonction de la capacité maximale annoncée. Vous devez exiger des tableaux de déclassement détaillés de la part de vos fournisseurs. Ces graphiques montrent les réductions de force exactes pour des épaisseurs, des entrefers et des matériaux spécifiques. Auditez les principaux types de charges de votre installation. Comparez ces dimensions exactes avec le tableau de déclassement pour trouver la véritable charge de travail sûre.
4. Repérer les élévateurs magnétiques de mauvaise qualité dans la chaîne d"approvisionnement
Facteurs de sécurité gonflés
Les normes mondiales imposent un facteur de sécurité de 3 : 1 ou 3,5 : 1 pour les aimants de levage. Cela signifie qu"une unité conçue pour une charge de travail sûre de 1 000 lb doit nécessiter 3 000 lb de force physique pour l"arracher du bloc de test. Les fabricants de budget manipulent fréquemment ces chiffres. Ils atteignent un rapport de 3:1 dans un laboratoire stérile sur des blocs polis, mais leurs unités échouent immédiatement sur de l"acier d"atelier légèrement rouillé. Vérifiez toujours comment le facteur de sécurité a été testé.
Dégradation des composants internes
Les aimants de terres rares bon marché se dégradent rapidement. Le néodyme de mauvaise qualité perd son indice de Gauss avec le temps, en particulier lorsqu"il est exposé à de fréquentes fluctuations de température. Les unités économiques manquent souvent d’isolation adéquate. La chaleur se transfère facilement dans le noyau magnétique, affaiblissant de façon permanente la force magnétique. Une unité bon marché peut contenir 1 000 livres aujourd’hui, mais avoir du mal à contenir 600 livres l’année prochaine.
Tolérances d"usinage rotor/stator
Lors de l'évaluation d'un nouveau élévateur magnétique , concentrez-vous sur la poignée mécanique. Les tolérances d'usinage internes dictent la sécurité de la poignée. Un mauvais usinage dans des unités bon marché provoque le blocage du rotor interne contre le stator. Cela crée un processus d’actionnement collant. Pire encore, des tolérances bâclées peuvent provoquer un retour violent du levier, risquant ainsi de graves blessures aux mains de vos opérateurs.
Conformité et documentation
N’acceptez jamais de documents génériques de tests par lots. Des normes de sécurité rigoureuses, comme ASME B30.20, exigent des tests individuels stricts. Chaque unité doit arriver avec un certificat de test distinct directement lié à son numéro de série. Ce document prouve la force d"arrachement exacte obtenue par cet équipement spécifique. Si un fournisseur ne peut pas fournir de documentation sur les numéros de série individuels, trouvez un autre fournisseur.
5. Risques de mise en œuvre et logistique de configuration
Exigences en matière d"infrastructure
Avant d’amener des équipements sur site, analysez votre infrastructure. Les électroaimants exigent un câblage robuste, des enrouleurs de câbles spécialisés et des panneaux de commande robustes. Ils nécessitent également des systèmes de batterie de secours obligatoires. Ces installations électriques nécessitent des entrepreneurs professionnels. Les élévateurs permanents évitent complètement cela. Ils agissent comme des solutions plug-and-play immédiates. Il vous suffit de les attacher à votre crochet de levage existant et de commencer à travailler.
Sécurité et formation des opérateurs
Le matériel ne représente que la moitié de l’équation de la sécurité. Le comportement de l’opérateur évite les accidents. Vous devez établir des protocoles stricts dans vos installations. Les opérateurs doivent tester le centre de gravité de la charge en faisant planer la charge à quelques centimètres du sol avant un levage complet. Ils doivent nettoyer physiquement la surface de levage, en essuyant la rouille ou les débris. Plus important encore, vous devez former tout le monde à rester entièrement en dehors de la « zone de largage » définie pendant le transport.
Calendriers d"entretien
Différentes technologies nécessitent différentes routines de maintenance.
Unités permanentes : nécessitent un entretien minimal. Vous devez planifier un test de déchirement annuel pour vérifier que le facteur de sécurité reste intact. Les opérateurs doivent régulièrement inspecter et lubrifier le mécanisme de la poignée.
Unités alimentées : Exigez une surveillance électrique rigoureuse. Les équipes de maintenance doivent régulièrement inspecter les serpentins internes pour déceler toute dégradation due à la chaleur. Ils doivent vérifier les connexions des câbles pour déceler tout effilochage. Il est essentiel qu'ils testent mensuellement l'état de la batterie de l'onduleur pour garantir un fonctionnement sûr en cas de panne de courant.
Présélection des prochaines étapes
Suivez un chemin structuré avant de finaliser tout bon de commande.
Auditez vos profils de charge typiques. Documentez l"épaisseur minimale, le poids maximum et l"état de surface de vos matériaux habituels.
Évaluez l’infrastructure électrique de votre installation. Déterminez si vous pouvez facilement acheminer une puissance lourde vers vos grues.
Demandez des essais sur site. Demandez aux fournisseurs d"effectuer des tests de déchirure simulés en utilisant vos matériaux réels, et non leurs blocs de laboratoire.
Conclusion
Le choix entre les systèmes de levage manuels et motorisés nécessite de dépasser le simple vocabulaire. Vous devez faire correspondre le comportement spécifique du champ magnétique aux réalités exactes de votre charge. Ne présumez jamais qu’une fiche technique plate se traduit parfaitement par un atelier sale. La crédibilité dans le domaine de la manutention découle directement de la priorité accordée aux valeurs de détention dévaluées par rapport aux prix de base. Exigez une documentation de sécurité certifiée, analysez vos variables matérielles et donnez la priorité à la formation des opérateurs pour garantir un fonctionnement sûr et efficace de vos installations.
FAQ
Q : Un élévateur magnétique permanent peut-il perdre son magnétisme avec le temps ?
R : Oui, mais très lentement dans des conditions normales. Les aimants en néodyme de haute qualité perdent une fraction de pour cent de leur force par décennie. Cependant, une exposition à une chaleur extrême, un impact physique grave ou une isolation interne endommagée peuvent rapidement dégrader le noyau magnétique. Des tests annuels réguliers sont essentiels.
Q : Qu"est-ce qu"un facteur de sécurité de charge de travail sûre (SWL) ?
R : Un facteur de sécurité indique la capacité de réserve intégrée. Un facteur de sécurité de 3:1 signifie que l"aimant doit nécessiter 3 000 lb de force physique pour se détacher d"un bloc d"essai en acier parfaitement plat et épais afin d"être évalué pour une charge de travail sûre de 1 000 lb.
Q : Les élévateurs magnétiques peuvent-ils être utilisés sur des matériaux ronds comme les tuyaux ?
R : Oui. De nombreuses unités présentent une conception en V sur la face inférieure, leur permettant de supporter des charges rondes en toute sécurité. Cependant, soulever des matériaux ronds réduit considérablement le contact avec la surface. Vous devez appliquer une réduction importante de capacité, souvent de 50 % ou plus, lors de la manipulation de tuyaux ou de cylindres.
Q : Qu"arrive-t-il à un aimant de levage électro-permanent si l"alimentation est coupée à mi-levage ?
R : Le chargement reste complètement sécurisé. Les systèmes électropermanents n’utilisent l’énergie électrique que pendant une fraction de seconde pour modifier l’alignement magnétique interne. Pendant le levage proprement dit, ils fonctionnent entièrement comme des aimants permanents, les rendant insensibles aux pannes de courant soudaines.
Zhongke Electric s'engage dans la R&D et fournit une solution complète pour la métallurgie électromagnétique, ainsi qu'un système de chauffage en ligne pour le laminage continu.